
Szukam...
|
|
||
|
||
|
|


Jest jedną z najbardziej efektywnych metod ochrony stali przed szkodliwym wpływem czynników atmosferycznych. Istotą metody cynkowania ogniowego jest zanurzenie prefabrykowanej stali w ciekłym cynku. Powłoka cynku tworzy się po obydwu stronach stali oraz na wewnętrznej i zewnętrznej powierzchni profili zamkniętych. Cynk przystaje do stali w procesie wytwarzania stopu pomiędzy stalą a cynkiem i tworzy mechanicznie wytrzymałą powłokę, która chroni stal.
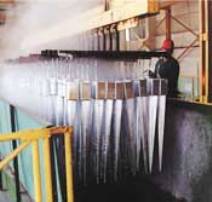 Opis stanowiska
Elementy wsadu podczepia bezpośrednio do belki trawersy bądź też stosuje się dodatkowo specjalne przyrządy przeznaczone do cynkowania określonych rodzajów elementów. Masa elementów podwieszonych na jednej trawersie nie może przekraczać 1000 kg. Zaformowaną trawersę Zawieszający za pomocą suwnicy stawia na wózku słupach wsporczych i transportuje na linię do obróbki chemicznej.
Odtłuszczanie
Prawidłowo uformowany wsad zawiesza się na trawersie i transportuje za pomocą suwnicy do wanny z kąpielą odtłuszczającą. Czas zanurzenia zależy od stopnia zanieczyszczenia detalu, jednak średni czas obróbki wynosi 15-20 minut. Szybkość wyciągania wsadu powinna być mniejsza niż 15 s/min. Czas niezbędny do prawidłowego odtłuszczenia uzależniony jest od rodzaju i ilości substancji tłuszczowych czy kształtu elementu.
Trawienie
Przed nałożeniem ochronnej powłoki cynku zachodzi potrzeba uzyskania metalicznie czystej powierzchni metalu. Kąpiel trawiąca stanowi roztwór wodny kwasu solnego o stężeniu ok. 5-10%. W czasie trawienia poprzez reakcję kwasu solnego z tlenkami żelaza otrzymujemy metalicznie czystą powierzchnię.
Wsad wprowadzany jest do wanny trawiącej. Czas trawienia zależy od ilości, składu, struktury, rodzaju tlenków na powierzchni stali, składu kąpieli. Dla każdej konstrukcji, czas trawienia ustalany jest indywidualnie, jednak średnio zamyka się on w przedziale 15-120 minut.
Powierzchnia dobrze wytrawiona charakteryzuje się czystą, jasną i wolną od plam powierzchnią. Zbyt długie przetrzymywanie trawionej konstrukcji w kwasie jest niekorzystne, gdyż powoduje nawodorowanie stali, efektem tego mogą być niedocynkowania. Wytrawioną konstrukcję po ocieknięciu z kąpieli trawiącej kieruje się do kąpieli płuczącej. Parametry kąpieli ustala się na podstawie odpowiednich analiz chemicznych.
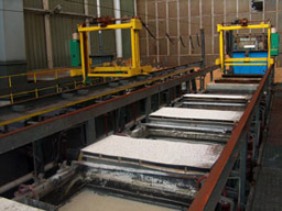 Płukanie
Między procesami trawienia stosuje się zimne płukanie, w celu ograniczenia zakwaszenia wanien procesowych. Podczas płukania należy kilkakrotnie poruszać wsad zanurzony w wodzie. Po każdej operacji należy pozostawić wsad nad wanną, aby nadmiar roztworu mógł spłynąć i nie był przenoszony do wanny procesowej. Stopień zakwaszenia kąpieli ustala się na podstawie odpowiednich analiz chemicznych. Płuczka jest na bieżąco wykorzystywana do uzupełniania kąpieli trawiących.
Topnikowanie
Właściwie przebiegający proces topnikowania w uwarunkowany jest prawidłowym stężeniem soli. Przy zbyt małym stężeniu może nastąpić spalenie topnika, a w efekcie złe pokrycie cynkiem. W celu utrzymania czystości topnika i uniknięcia jego zakwaszenia, wymagane jest dobre płukanie wodą między kąpielami trawiącą a topnikową.
Czas przebywania wsadu w kąpieli wynosi ok. 0,5-3 min. Następnie należy wyciągnąć wsad nad powierzchnię i odczekać w celu ocieknięcia nadmiaru topnika. Po ocieknięciu trawersa z wsadem przewożona jest nad wannę cynkowniczą.
Suszenie
Suszenie elementów po wyjęciu z topnika jest bardzo ważne. Dobre pozwala ograniczyć rozpryskiwanie cynku w czasie zanurzania oraz umożliwia szybsze zanurzenie wsadu w kąpieli cynkowej. Dokładne wysuszenie zapobiega też wnoszeniu wody do kąpieli cynkowej, co powoduje utlenianie cynku oraz tworzenie tlenku cynku w formie popiołu.
Pod pojęciem dobrego wysuszenia rozumie się przede wszystkim jak najszybsze pozbycie się wilgoci zawartej w błonie topnika. Duża wilgotność powietrza wraz z temperaturą powyżej 800C powoduje wzmożone atakowanie powierzchni żelaza przez topnik. Skutkuje to pogorszeniem zdolności warzenia oraz zwiększeniem ilości popiołu cynkowego i twardego cynku.
Temperatura
Temperatura kąpieli przy cynkowaniu konstrukcji stalowych winna zawierać się w przedziale 440-461 st. C. Niewskazane jest podgrzewanie kąpieli do wyższych temperatur z uwagi na agresywne działanie cynku na ściany wanny, co powoduje przedwczesne zużycie wanny i gromadzenie się nadmiernych ilości twardego cynku. Temperatura kąpieli sterowana jest automatycznie i rejestrowana w systemie komputerowym. Odczytu temperatury można dokonać na wskaźniku cyfrowym przy piecu lub w Rozdzielni Głównej.
 Cynkowanie
Nie należy dopuszczać nawet do krótkiego zatrzymania się zanurzanego wsadu gdyż to powoduje spalenie topnika, a w efekcie do powstawania miejsc nie pokrytych cynkiem. Czas przebywania wsadu w kąpieli cynkowniczej jest uwarunkowany grubością elementów wsadu. Wsad powinien przebywać w kąpieli tak długo dopóki nie osiągnie temperatury kąpieli. W celu usunięcia topnika z powierzchni wsadu cynkowanego, jest on kilkakrotnie poruszany w wannie cynkowniczej. Po uspokojeniu się lustra kąpieli (wsad praktycznie osiąga temperaturę kąpieli), następuje oczyszczania lustra cynku z popiołu. Popiół należy ściągać przy pomocy łopatek do jednego końca wanny. Po dokładnym oczyszczeniu lustra wsad wyciągany jest z wanny cynkowniczej. Jeżeli wsad nie mógł być zawieszony pod kątem, wyciąganie powinno odbywać się przy ukośnym ustawieniu trawersy transportowej aż do uzyskania kąta 15 st. w stosunku do poziomu, w celu ułatwienia spływu cynku.
Po ostudzeniu wsadu w chłodni wodnej wsad wiszący na trawersie przekazywany jest do rozformowania. Chłodzeniu w chłodni wodnej nie podlegają konstrukcje, które mogą ulec zdeformowaniu (blachy, długie rury, pręty).
Badanie i naprawa powłok
Po wykonaniu procesu cynkowania, przeprowadzana jest ocenę jakości powłoki, dokonuje się pomiaru grubości powłoki oraz jakości powłoki oraz dodatkowe badania specjalne (takie jak np. przyczepność, jeżeli tak uzgodniono z klientem).
Jakość powierzchni
Wyroby zostają uznane za wykonane zgodnie z technologią cynkowania ogniowego jeżeli: powłoka jest spójna i ciągła na całej powierzchni, powłoka nie wykazuje uszkodzeń, resztki popiołów zostały usunięte, pozostałości topnika zostały usunięte,
sople zostały zeszlifowane.
Biała rdza na powłoce nie jest podstawą do stwierdzenia niezgodności, jeżeli w tym miejscu jej grubość odpowiada normie DIN 50976.
Artykuł na podstawie materiałów nadesłanych przez Cynkownię Galess, opracował Marcin Mikszewski


