
Szukam...
|
|
||
|
||
|
|


Wymagania dotyczące jakości obrobionej powierzchni części maszyn rosną nieustannie. Szczególnie wysokie wymagania dotyczą narzędzi kształtujących powierzchnię: form, matryc i narzędzi kształtowych. Dzięki zastosowaniu opatentowanej przez firmę Kennametal Extrude Hone technologii obróbki przetłoczno-ściernej AFM (Abrasive Flow Machining) możliwe staje się skuteczne stępianie i zaokrąglanie krawędzi oraz polerowanie trudno dostępnych powierzchni. W szczególności w przemyśle przetwórstwa tworzyw sztucznych, w przemyśle narzędziowym i przy produkcji form obowiązują niezwykle wysokie wymagania dotyczące wykończenia powierzchni form, narzędzi, matryc, ciągadeł do wytłaczania profili z aluminium i z innych materiałów oraz systemów gorącokanałowych.
Zastosowane technologii przetłoczno-ściernej (AFM) umożliwia precyzyjne stępianie i zaokrąglanie krawędzi w trudno dostępnych miejscach. Do czasu wprowadzenia tej technologii tego typu obróbka była niemożliwa do zrealizowania. Początkowo technologia ta znalazła zastosowanie w przemyśle lotniczym i kosmicznym, w których wymagania technologiczne dotyczące precyzji wykonania, jakości i powtarzalności obróbki są najwyższe.
Urządzenie do realizacji procesu obróbki przetłoczno-ściernej działa na zasadzie przetłaczania lepkosprężystej pasty ściernej pod dużym ciśnieniem wzdłuż powierzchni i krawędzi przedmiotów obrabianych. Zadanie to realizują dwa siłowniki hydrauliczne umieszczone w dolnej i w górnej części urządzenia.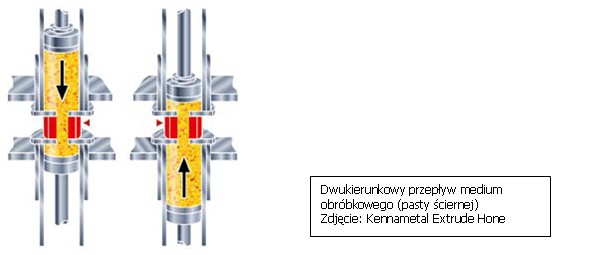
Na unikalność technologii przetłoczno-ściernej rzutuje przede wszystkim jej elastyczne „narzędzie”, lepkosprężysty polimer „wzbogacony” szlifierskim ziarnem ściernym. Dzisiaj medium to stosowane jest powszechnie w różnych konfiguracjach w obróbce powierzchniowej w wielu gałęziach gospodarki. Stwarza ono wielorakie możliwości zastosowań w dziedzinach, w których wymagana jest obróbka powierzchniowa oraz stępianie i zaokrąglanie krawędzi.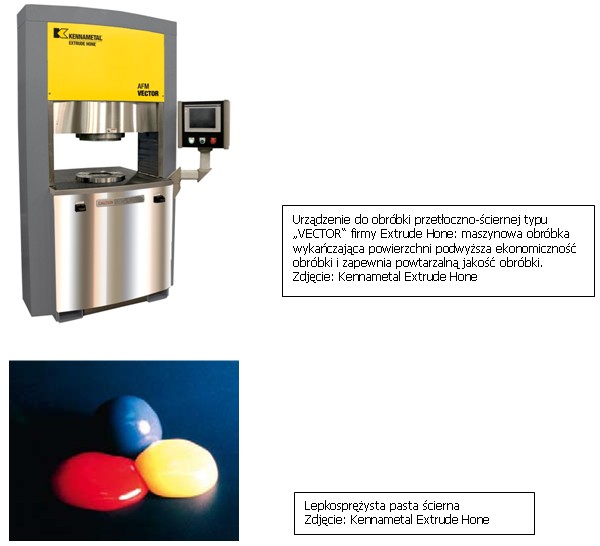
Ekonomiczna wykańczająca obróbka powierzchni
Dzięki zastosowaniu technologii AFM możliwa jest znaczna poprawa jakości powierzchni narzędzi, matryc, ciągadeł i systemów gorącokanałowych. Obróbka AFM gwarantuje przy tym usunięcie odkształconej termicznie warstwy powierzchni, powstałej np. wskutek obróbki elektroerozyjnej, znaczne polepszenie chropowatości powierzchni i wyprowadzenie w ciągu kilku minut wszystkich powierzchni kształtowych na „wysoki połysk”. Zachowana zostaje przy tym stała jakość obróbki, gwarantująca zachowanie najwęższych tolerancji obróbkowych. Główną zaletą zastosowania tej technologii jest ok. 75 %-owa oszczędność czasu w stosunku do ręcznego polerowania oraz uzyskanie perfekcyjnie wypolerowanej powierzchni.
Technologia przetłoczno-ścierna AFM wykazuje w pełni swoje zalety szczególnie przy obróbce trudno dostępnych i wąskich narzędziowych kanałów przepływowych. Przed wprowadzeniem technologii AFM satysfakcjonująca obróbka takich powierzchni była niemożliwa. Bardzo często wymaga się, aby obrobiona w ten sposób powierzchnia charakteryzowała się chropowatością rzędu Ra = 0,1 µm. Uzyskanie takiej jakości powierzchni jest możliwe do osiągnięcia nawet przy minimalnych „naddatkach” obróbkowych, gdyż „narzędziem” w tym przypadku jest polimer wzbogacony drobnymi ziarnami ściernymi, dopasowujący się dzięki swojej elastyczności do kształtu powierzchni obrabianej. Usuwanie nadmiaru materiału odbywa się w kierunku przepływu i umożliwia dzięki temu ustawienie optymalnych parametrów obróbkowych podczas wytłaczania i przeciskania ciśnieniowego materiałów.
Obróbka przetłoczno-ścierna stosowana jest nie tylko do obróbki nowych narzędzi, lecz również do oczyszczania i regeneracji używanych narzędzi, matryc, ciągadeł i rozdzielaczy gorącokanałowych. Powierzchnie robocze narzędzi, które wskutek zużycia lub uszkodzenia nie gwarantują uzyskania właściwej jakości obróbki, dają się dzięki obróbce AFM szybko i ekonomiczne zregenerować. Dzięki temu przedłużony zostaje w sposób istotny okres żywotności tych narzędzi.
Zastosowania technologii AFM
Technologia obróbki przetłoczno-ściernej (AFM) jest szczególnie przydatna przy obróbce otworów okrągłych, owalnych i prostokątnych. Uzyskuje się w ten sposób zaokrąglenia krawędzi przenikających się otworów w zakresie od 0,05 do 1 mm.
Przy zastosowaniu technologii przetłoczno-ściernej obrabiane są różne części stosowane w technice wtrysku wysokoprężnego, takie jak np. korpusy dysz, zawory, dysze wtryskowe, części pomp itp. Uzyskuje się przy tym zaokrąglenia krawędzi od 0,1 do 0,4 mm oraz wypolerowanie powierzchni, co z kolei przyczynia się do obniżenia oporów przepływów oraz do wzrostu wytrzymałości produkowanych części.
Zastosowanie obróbki przetłoczno-ściernej poprawia zdecydowanie jakość powierzchni łopatek turbin, łopatek prowadzących w maszynach przepływowych i różnego rodzaju dysz oraz prowadzi do zaokrąglenia krawędzi łopatek. Osiąga się w ten sposób znaczną redukcję oporów przepływów, a tym samym zauważalny wzrost mocy i wydajności.
Technologia AFM znajduje szerokie zastosowanie – niezależnie od obróbki form, matryc i narzędzi – w obróbce wielu części w przemyśle samochodowym, lotniczym, medycznym i hydraulicznym. Typowymi zastosowaniami są: obróbka łopatek turbin, implantatów i wysokoprężnych systemów wtryskowych.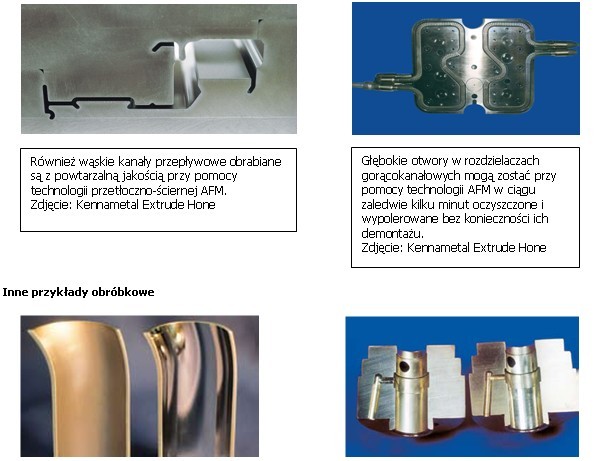
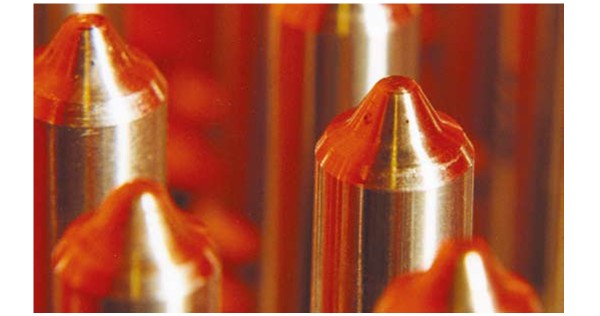
Główne zalety technologii AFM:
- stępianie i zaokrąglanie krawędzi oraz polerowanie powierzchni z najwyższą precyzją – również w miejscach trudnodostępnych,
- zmniejszenie chropowatości powierzchni, poprawa struktury powierzchni,
- redukcja naprężeń własnych, podwyższenie wytrzymałości i trwałości powierzchni, poprawa odporności na zużycie przedmiotu obrabianego,
- usunięcie uszkodzonej warstwy powierzchniowej powstałej w wyniku obróbki termicznej oraz innych pozostałości i osadów powierzchniowych,
- zmniejszenie oporów przepływu,
- możliwość zastosowania technologii w produkcji jednostkowej, seryjnej i masowej.
(LTT Maszyny Technologie Sp. z o.o.)


