
Szukam...
|
|
||
|
||
|
|


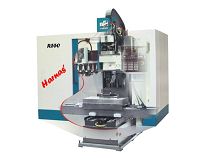
Centra obróbkowe pionowe R550 oraz R1000 charakteryzują się wysoką klasą dokładności pracy. Przeznaczone jest tylko do prac takich jak: frezowanie, wiercenie, roztaczanie, gwintowanie, rozwiercanie. Precyzyjność centrów obróbkowych zapewniona jest dzięki zastosowaniu łożysk wysokiej klasy dokładności do łożyskowania wrzecion, oraz bezluzowych przekładni śrubowo-tocznych dla przesuwów w osiach X, Y i Z ułożyskowanych na łożyskach o wysokiej sztywności osiowej.Centra obróbkowe pionowe R550/R1000 to frezarki sterowane numerycznie wyposażone w układ sterowania ciągłego typu Fanuc Oi-MB. Mogą być z powodzeniem zastosowane zarówno do prac w warunkach produkcji jednostkowej jak i seryjnej.
Suport poprzeczny przesuwa się po górnej parze prowadnic tocznych przykręconych do podstawy. Suport wzdłużny przesuwa się po prowadnicach tocznych przykręconych do suportu poprzecznego. Wrzeciennik przesuwa się po prowadnicach tocznych przykręconych do kolumny. Do napędu obrotów wrzeciona użyto silników prądu zmiennego o mocy nominalnej 7,5 kW (S6 11 kW) z bezstopniową regulacją obrotów. Napęd z silnika przenoszony jest bezpośrednio na wrzeciono przez przekładnię pasową zębatą typu HTD. Prędkość posuwu każdej osi regulowana jest w sposób ciągły, przy czym jednocześnie jest możliwy ruch wszystkich osi.
 Do smarowania łożysk wrzeciona zastosowano mgłę olejowo-powietrzną ze specjalnego układu smarowania. Dla utrzymania stałej temperatury przedniego węzła łożyskowego wrzeciona zastosowano zamknięty układ chłodzenia z wymuszonym obiegiem oleju i chłodnicę z wentylatorem. Smarowanie prowadnic tocznych łożysk odbywa się poprzez dozowniki kroplowe zasilane przez układ smarowania zapewniając podanie w określonym czasie odpowiedniej dawki oleju.
Układ pneumatyczny służy do wytwarzania mgły olejowej oraz odmocowania narzędzia we wrzecionie. Wymiana narzędzia dokonywana jest automatycznie za pośrednictwem programu. Zamocowanie narzędzia odbywa się przy pomocy pakietu sprężyn talerzowych a odmocowanie przy pomocy pneumatyki. Podczas pracy narzędzie jest zamocowane sprężynami z siłą 8500N.
Aparatura elektryczna jest umieszczona w szafie sterowniczej zamocowanej na centrum obróbkowym. Wszystkie elementy obsługi przeznaczone do operatywnego sterowania umieszczone są na pulpicie. Obroty wrzeciona, regulowane bezstopniowo w zakresie 45÷8000 obr/min, pozwalają na dobór najlepszych parametrów skrawania.
Wrzeciono w przednim węźle łożyskowane jest na dwóch precyzyjnych łożyskach kulkowych skośnych 7012 CD B4A DBA firmy SKF w tylnym zastosowano łożysko TB P5 firmy FAG. Łożyska wrzeciona smarowane są mgłą olejowo-powietrzną ze specjalnego układu smarowania. Ponadto do utrzymania właściwej temperatury przedniego węzła łożyskowego wrzeciona zastosowano zamknięty układ chłodzenia z wymuszonym obiegiem oleju i chłodnicą z wentylatorem. Zbiornik oleju chłodzącego (pojemność 2 dm3) i chłodnica znajdują się bezpośrednio nad wrzeciennikiem. Poziom oleju jak i jego temperaturę można odczytać na wskaźniku dostępnym po zdjęciu przedniej osłony wrzeciennika. Na osłonie tej zamocowany jest również przycisk elektryczny sterowania siłownikiem pneumatycznym przy ręcznej wymianie narzędzia. Pozycjonowanie wrzeciona przy wymianie narzędzi dokonuje się automatycznie poprzez układ sterowania.
 Wrzeciono przystosowane jest do mocowania narzędzi ze stożkiem 7:24 wielkości "40" typ MAS 403-BT z wkręconym trzpieniem mocującym typ 9883-40-60-45 (kod Nr 0642 198 830 506 - FPU BISON - BIAL SA). Podczas pracy narzędzie zamocowane jest na wrzecionie poprzez cięgno pakietem sprężyn talerzowych z siłą 7000N. Zwolnienie mocowania narzędzia następuje po ugięciu cięgna wymuszonym siłownikiem pneumatycznym. Minimalne ciśnienie powietrza zasilającego - 0,55MPa. Każdorazowo przy mocowaniu i odmocowaniu narzędzia w gnieździe wrzeciona, w końcowej fazie ugięcia cięgna następuje czyszczący przedmuch sprężonym powietrzem powierzchni mocującej narzędzie. Skrajne położenia tłoka siłownika pneumatycznego rejestrowane są przez dwa wyłączniki krańcowe.
Magazyn narzędzi przesuwany jest po szynie za pomocą łapy umieszczonej na wałku silnika. Dosunięcie magazynu narzędzia do osi wrzeciona jak również jego odsunięcie w położenie wyjściowe rejestrowane jest przez wyłączniki krańcowe. Obrót tarczy narzędziowej odbywa się poprzez silnik na wałku, którego zamocowana jest tuleja z osadzonym kołkiem i przykręconym zderzakiem. Kołek w trakcie obrotu obraca tarczę podziałową połączoną śrubami z tarczą narzędziową. Jeden obrót tulei z kołkiem przesuwa tarczę narzędziową o jedną pozycję. Rejestracja następuje na zderzaku przez wyłącznik krańcowy. Baza magazynu ("pozycja Nr 1") rejestrowana jest przez wyłącznik krańcowy po najechaniu na zderzak umiejscowiony w tarczy podziałowej.
Magazyn narzędzi posiada 16 stanowisk do mocowania narzędzi ze stożkiem 7:24 wielkości "40" typ MAS 403-BT. Obrót tarczy narzędziowej na nową pozycję odbywa się o dowolną ilość pozycji i maszyna wybiera zawsze najkrótszą drogę do uzyskania tej pozycji. Do napędu suportów w osi "X" i "Y" zastosowano przekładnie śrubowo - toczne, których napęd realizowany jest silnikami AC z elektronicznymi regulatorami obrotów poprzez elastyczne sprzęgło. Przed awarią maszyny (najechaniem wrzeciennikiem na suport górny) zastosowano zabezpieczenie programowe.
Zamontowane przekładnie śrubowo - toczne pozwalają na realizację przesunięć w osi "X" - 550 mm, a w osi "Y" - 410 mm. Dodatkowym zabezpieczeniem są zderzaki ograniczające żądany przesuw suportów.
W suporcie osi "X" zastosowano trzy rowki mocujące o szerokości 14 mm, co 100 mm. Prowadzenie suportów odbywa się po dwóch prowadnicach tocznych kulkowych w każdej osi zabezpieczające równomierny jego przesuw.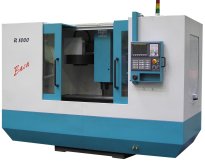 Smarowanie nakrętek i prowadnic w obydwu osiach odbywa się centralnie w systemie dopływowo - impulsowym przez układ sterujący. Zarówno przekładnia kulowo - toczna, jak i prowadnice toczne kulkowe chronione są osłonami teleskopowymi ze zgarniaczami przed dostaniem się do wewnątrz wiórów oraz chłodziwa. Rozwiązanie łożyskowania przekładni śrubowo - tocznych, jak i przyłączenie silnika pokazano na rysunku.Układ smarowania posiada zbiornik o pojemności 2 dm3. Smarowanie powierzchni prowadnic tocznych suportów osi "X" i "Y" oraz prowadnic tocznych wrzeciennika osi "Z" jak również nakrętek przekładni śrub tocznych odbywa się w systemie dopływowego impulsowo co pewien czas w ściśle określonych dawkach. Dodatkowo olej dostarczany jest do wytwornicy mgły olejowej.
Do smarowania łożysk śrub tocznych stosuje się smar stały na całą żywotność łożysk. Układ pneumatyczny służy do wytworzenia mgły olejowej oraz zwolnienie narzędzia we wrzecionie. Ciśnienie zasilania układu wynosi 0,6 MPa, kontrolowane jest czujnikiem ciśnienia Układ chłodzenia składa się ze zbiornika, elektropompki, instalacji, wanny oraz osłon. Chłodziwo wlewa się do zbiornika do maksymalnego poziomu zaznaczonego na wskaźniku. Pojemność zbiornika chłodziwa 80 litrów.Wyposażenie specjalne zależne jest od wykonywanego na centrum zadania.
R550 Harnaś - dodatkowe wyposażenie specjalne (nie zawarte w cenie):
Karta ATA FLASH 128Mb (przemysłowa) 1szt, karta ATA FLASH 256Mb (przemysłowa) 1szt., sonda do pomiaru narzędzia RENISHAW TS27R, sonda z cyklami pomiarowymi RENISHAW OMP40, oprawka specjalna BT40, stół obrotowy CNC 101R, stół obrotowy CNC 151R, uchwyt 3 szczękowy, konik, blat roboczo – mocujący, przyrząd do ustawiana narzędzia poza maszyną
R1000 Baca - dodatkowe wyposażenie specjalne (nie zawarte w cenie):
Karta ATA FLASH 256Mb (przemysłowa) 1szt., prowadnice z magnetycznym odczytem położenia w osiach (x, y, z), sonda do pomiaru narzędzia RENISHAW TS27R, sonda z cyklami pomiarowymi RENISHAW OMP40, oprawka specjalna BT40 do sondy RENISHAW OMP40, stół obrotowy CNC 201R, uchwyt 3 szczękowy, konik, blat roboczo – mocujący, przyrząd do ustawiana narzędzia poza maszyną.
Opracowano na podstawie materiałów Andrychowskiej Fabryki Maszyn
Opr. Marcin Mikszewski


