
Szukam...
|
|
||
|
||
|
|


Wykonanie połączenia dwóch różnych materiałów bez dodatkowego elementu spajającego jest dość skomplikowane i najczęściej wymaga zastosowania zaawansowanych technologii. Czy można użyć jednego rozwiązania do łączenia plastiku lub gumy z metalem? Wystarczy zastosować technologię TOX® - Vario.
TOX® - Vario jest stosowany, gdy jedną z warstw łączonych ma być guma, tworzywo, drewno lub stal nietłoczna (narzędziowa lub sprężynowa) albo różnica w grubości blach jest bardzo duża.
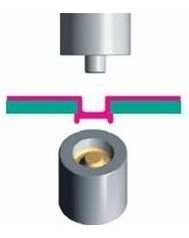 W warstwie, która nie jest tłoczna, wymagany jest otwór przez, który zostaje przetłoczona blacha. W wyniku uzyskuje się estetyczne, okrągłe połączenie o właściwościach wytrzymałościowych zbliżonych do połączenia klasycznego. Cała operacja trwa poniżej sekundy i wymaga zastosowania jedynie prostego stempla i matrycy. Pozwala to uruchomić technologię na tanich urządzeniach i nie wymaga od operatora żadnej specjalistycznej wiedzy – raz ustawione narzędzia będą służyć do czasu zmiany łączonych materiałów lub zużycia któregoś z elementów. W przypadku zastosowania pras z regulowanym skokiem, zmiana materiałów lub grubości wiąże się najczęściej jedynie ze zmianą głębokości przetłaczania, a więc dostosowanie się do nowego zlecenia klienta trwa tylko kilka minut.
Siła nacisku potrzebna do wykonania połączenia jest niższa a dodatkowo żywotność narzędzi jest większa w porównaniu z przetłaczaniem obu warstw. Umożliwia to wykorzystanie pras o niewielkiej sile nacisku, co wiąże się z niskimi kosztami eksploatacji (energia) oraz niskim poziomem hałasu (środowisko pracy). Połączenie jest gazoszczelne, co pozwala na zastosowanie go również w elementach ciśnieniowych (np. wsporniki do mocowania zbiorników, szczelne obudowy). W procesie łączenia pokrycia ochronne blach nie zostają uszkodzone, a miejsce łączenia nie jest narażone na korozję.
TOX®- Vario przenosi obciążenia rozciągające i ścinające. Okrągły kształt połączenia powoduje, iż niezależnie od kierunku łączenia, wytrzymałość będzie zawsze taka sama. Cecha ta pozwala na zamontowanie narzędzia w prostych oprawkach, nie dbając o ustawienie kątowe stempla względem matrycy.
Jakość połączenia gwarantuje pomiar resztkowej grubości przetłoczenia - wymiaru „X”. Jest to metoda nieniszcząca, umożliwiająca kontrolę 100% produkcji, a dodatkowo archiwizację i zdalne nadzorowanie przy zastosowaniu automatycznych systemów monitorowania.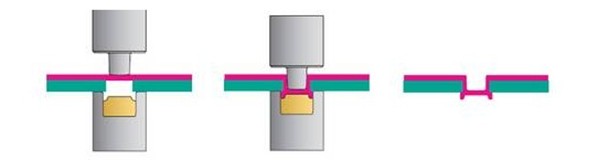
Dostępne są dwa systemy monitorowania. System „CEP” mierzy siłę nacisku w czasie formowania połączenia i porównuje z zadanymi parametrami procesu. W przypadku odchyłek, produkcja zostaje zatrzymana. System „ToolCheck” sprawdza stan matrycy poprzez chwilowe zamknięcie oprawki i wprowadzenie niewielkiego ciśnienia w obszar matrycy. Analiza ciśnienia zwrotnego pozwala na sprawdzenie stanu matrycy i jej ewentualnych uszkodzeń mechanicznych, które mogą negatywnie wpłynąć na wytrzymałość połączenia. Cała operacja sprawdzenia trwa około sekundy.
System TOX®-Vario można włączać w linie zautomatyzowane oraz zabudowywać w przyrządach wielopunktowych.
(Tox Pressotechnik Sp. z o.o.)


