
Szukam...
|
|
||
|
||
|
|


Produkowana przez Fabrykę Automatów Tokarskich we Wrocławiu, tokarka TUR MN (modele 560 / 630 / 630A / 710 / 710A) spełnia wymagania optymalnej obróbki stawiane przesz każdy nowoczesny zakład produkcyjny. Produkty finalne są wykonywane szybko i łatwo dzięki przyjaznemu sterowaniu, pozwalającemu na łatwą naukę programowania i krótki czas nastawienia maszyny, wysoką precyzję. Program „Teach-in” umożliwia wykonanie pierwszego detalu ręcznie, a następnych już w trybie automatycznym.
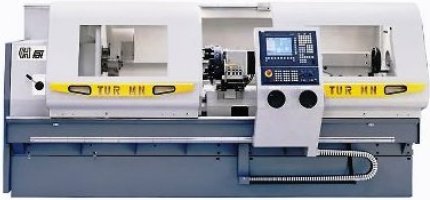
WYSOKOPRECYZJYJNE DWUPRYZMOWE ŁOŻE:
Łoże typu skrzynkowego, wyprodukowano z wysoko gatunkowego żeliwa. Podwójne, trójkątne prowadnice główne oraz prowadnice konika (pryzmowa i płaska), są indukcyjnie hartowane i szlifowane. Łoże jest dwuścienne i mocno użebrowane, zasadniczo minimalizujące drgania co ma ogromne znaczenie dla obróbki wykańczającej.
PANEL STEROWANIA (SINUMERIK 810 D MANUAL TURN)
Obrabiarka ma ergonomicznie zaprojektowany panel sterowania. Jest on swobodnie przesuwany na całej długości maszyny. Umożliwia toczenie konwencjonalne przy pomocy kółek ręcznych z cyfrowym i graficznym wyświetlaniem pozycji narzędzia, Teach-In: pierwszy element jest obrabiany ręcznie, następne w trybie automatycznym, utrzymywanie stałej prędkości skrawania, elementarne ruchy geometryczne, tzn.: toczenie wzdłużne, poprzeczne, stożków i zarysów kołowych wspomaganych CNC.
Cykle: usuwanie naddatku materiału, wykonywanie rowków i podcięć, wiercenie, nacinanie gwintów i poprawianie gwintów, obróbka konturu: rysowanie konturu na ekranie sterownika, kalkulator dla niezdefiniowanych kształtów, toczenie kształtowe automatyczne lub ręcznie wspomagane, tabela dla 99 narzędzi, przyjazny, przejrzyście zaprojektowany system sterowania, tryb CNC: wykonywanie programów zgodnych z kodem ISO/DIN, wczytywanie i odczytywanie programów przez złącze szeregowe V24 (RS232), graficzna symulacja przed i podczas toczenia.
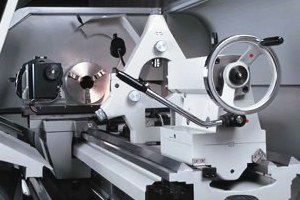
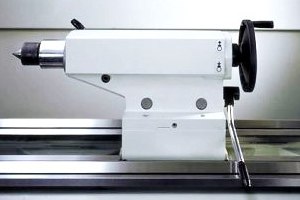
 KONIK:
Specjalnie wydłużona szyja pozwala na zachowanie większego odstępu pomiędzy korpusem konika a suportem poprzecznym. Takie rozwiązanie umożliwia lepszy dostęp do obrabianej powierzchni przy obróbce małych średnic podpieranych kłem. Konik wyposażony w hydrauliczny wysuw tulei jest dostępny jako opcja.
GŁÓWNE CECHY
Maszyna o europejskim standardzie wykonania, z zastosowaniem najwyższej jakości komponentów. Wyposażona w łoże o konstrukcji skrzynkowej, żebrowanej, wykonane z wysoko gatunkowego żeliwa, zapewnia dużą sztywność i dokładność operacji. Trójpryzmowe prowadnice łoża są hartowane i szlifowane, a ich kształt zapewnia właściwy przebieg procesu obróbki i dużą gładkość powierzchni końcowej.
Hartowanie i szlifowanie kół zębatych i prowadnic łoża zapewnia długą żywotność tokarki. Centralny system smarowania. Duże, precyzyjnie wykonane śruby kulowe zapewniają dokładność pozycjonowania narzędzia, a średnica przelotu wrzeciona (105mm jako standard dla tokarki TUR 560/630/710 MN i 140mm z podwójną końcówką wrzeciona dla TUR 630A/710A MN) umożliwia obróbkę nawet bardzo dużych elementów. Mocny silnik napędu głównego 18,5kW oraz dwa zakresy prędkości obrotowej silnika zapewniają dużą wartość momentu obrotowego aż do 1800/2500 obr/min, co pozwala na zdejmowanie dużego naddatku materiału. Cała przestrzeń robocza jest zamknięta, dając jednocześnie możliwości dogodnej obsługi obrabiarki.
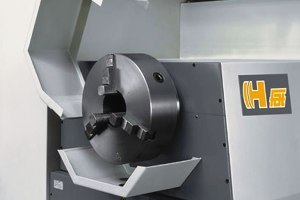 WRZECIENNIK Z DUŻĄ ŚREDNICĄ PRZELOTU WRZECIONA 105 i 140 mm.
Wrzeciennik jest konstrukcją kompaktową. Solidne wrzeciono z przelotem 105 mm dla TUR 560/630/710 MN i 140 mm dla TUR 630A/710A MN jest podparte przez kombinację precyzyjnych podwójnych cylindrycznych łożysk rolkowych i dwukierunkowych kątowo-stycznych, wstępnie naprężonych łożysk kulkowych.
Jest to system, który zapewnia najwyższą precyzję i sztywność dla dużych obciążeń i pierwszorzędną powierzchnię końcową. Koła zębate są szlifowane i poruszają się na krótkich wałkach, dzięki czemu wrzeciennik porusza się gładko na całym zakresie prędkości. Aby zapewnić dużą wartość momentu obrotowego tokarka posiada dwa zakresy prędkości. Zmiana zakresu prędkości odbywa się ręcznie choć, za dodatkową opłatą, możliwa jest również automatyczna zmiana zakresu prędkości obrotów wrzeciona.
PODWÓJNY UCHWYT
Tokarka TUR 630A/710A MN jest wyposażona we wrzeciono o zwiększonym przelocie 140mm i dwie końcówki wrzeciona z przodu i z tyłu (Camlock D1-11). To umożliwia toczenie długich i ciężkich przedmiotów trzymanych w dwóch uchwytach.
 SZYBKA WYMIANA NARZĘDZIA
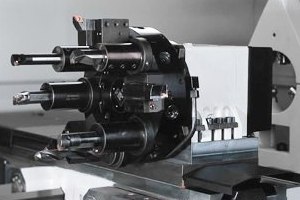
Szybkowymienny imak Multifix C w standardzie, natomiast 8-pozycyjna głowica firmy Sauter (dostępna jako opcja) wyposażona jest w dysk narzędziowy do mocowania stałych narzędzi zgodnie z normą DIN 69880 (VDI 40) lub napędzane narzędzia obrotowe mocowane zgodnie z DIN5482, B17x14. Pozwala to na zwiększenie wydajności i elastyczności maszyny.
Aby zwiększyć możliwości obróbcze m.in. możliwość wiercenia otworów poza osią obrabianego przedmiotu, frezowanie i inne, TUR MN może być również wyposażony w kątowy obrót i pozycjonowanie wrzeciona połączony z 8-pozycyjną głowicą narzędziową z narzędziami obrotowymi.
STANDARDOWE WYPOSAŻENIE OBRABIARKI
Elektryka oraz sterowanie - Siemens 810D Manual Turn dostosowane do napięcia 3x400V, certyfikat zgodności CE, imak szybko wymienny MULTIFIX C (bez tulejek i oprawek narzędziowych), lampa oświetleniowa (24V), instalacja chłodzenia, osłona przestrzeni roboczej, DTR - instrukcja programowania i obsługi, ręczny wysuw tulei konika, automatyczne smarowanie wrzeciennika, automatyczne smarowanie prowadnic suportu wzdłużnego i poprzecznego. TUR 630A/710A MN posiada większą średnicę przelotu wrzeciona (140 mm) i dwa uchwyty po obu stronach wrzeciennika (Camlock D1-11).
 DODATKOWE WYPOSAŻENIE OBRABIARKI
Kieł obrotowy, podtrzymka stała Ø 10-180 mm, Ø 140-300 mm, Ø 100-380 mm, podtrzymka ruchoma Ø 10-140 mm, 3-szczękowy uchwyt samocentrujący Ø 250 mm, Ø 315 mm or Ø 400 mm, 4-szczękowy uchwyt samocentrujący Ø 400 mm, Ø 500 mm, tarcza z rowkami T-owymi, agregat hydrauliczny, cylinder hydrauliczny przelotowy i nieprzelotowy Ø 250 mm, Ø 315 mm or Ø 400 mm, uchwyt hydrauliczny, automatyczna zmiana zakresu obrotów, końcówka wrzeciona DIN 55027/C1-8, przelot wrzeciona Ø90 mm, transporter wiórów, konik hydrauliczny (hydrauliczny wysów tulei), 4- pozycyjna karuzelowa głowica narzędziowa, 8- pozycyjna rewolwerowa głowica narzędziowa (VDI 40), oprawki narzędziowe do głowicy lub imaka Multifix, indeksowane zatrzymanie wrzeciona w połączeniu z 8-pozycyjną głowicą i napędzanymi narzędziami, transformator do napięcia innego niż 3x400V, Manual Turn na PC, podłączenie do sieci Ethernet i napęd dyskietek 3,5", przenośne urządzenie sterujące - 3-ci handwheel, hydrauliczna, samocentrująca podtrzymka stała.
Materiały i zdjęcia: Fabryka Automatów Tokarskich SA, opr. Marcin Mikszewski


