
Szukam...
|
|
||
|
||
|
|


Maszyna do cięcia CNC Firmy Vanad typu PROXIMA 20/60, którą oferuje jadowska firma Coovap, przeznaczona do precyzyjnego cięcia plazmowego o wymiarach użytkowej powierzchni cięcia 2000x6000mm wyposażona w suport do cięcia plazmowego.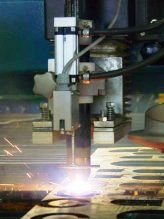
Dane techniczne:
• Dokładność pozycjonowania +/- 0,15mm ( dot. dokładności mechanicznej )
• Dokładność powtarzalności - +/- 0,1mm; ( dot. dokładności mechanicznej )
• Maksymalna prędkość cięcia - 8m/min;
• Maksymalna prędkość pozycjonowania - 14m/min;
• Maksymalna prędkość suportu w osi palnika – 10m/min;
• Maksymalne przyspieszenie/opóźnienie – 1000mm/sec2;
• Przyrost programowy – 0,001 mm;
• Przyrost pomiaru – 0,002 mm;
• Takt interpolatora – 1 ms;
• Pojemność pamięci podstawowej – 25 MB;
• Maksymalna wielkość programu 2MB;
Obustronny synchronizowany cyfrowo napęd bramowy z przekładniami i silnikami SERVO DC; Suport palnika plazmowego z napięciowo sterowaną wysokością palnika plazmowego nad ciętym materiałem, oraz cyfrowo regulowaną wysokością palnika przy przebijaniu materiału i programowalnym cyklem przebijania (jednostka THC) ;
Przemysłowy system sterujący CNC MEFI 8x9 dla maszyny Arena umieszczony w szczelnej obudowie zawierający oprogramowanie sterujące procesem cięcia z wizualizacją, sterowniki serwo-silników DC oraz ich bezluzowe przekładnie do obustronnego napędu bramy portalu. 15’’ monitor LCD, 25MB pamięć do archiwizacji ciętych wykrojów.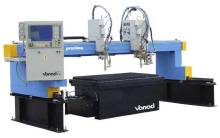 Komunikacja: możliwość połączenia sieciowego LAN, stacja dysków 3,5”CNC MEFI 8x9 - dwuprocesorowa jednostka sterująca procesem cięcia z interfejsami do cyfrowej kontroli obustronnego napędu bramy oraz suportu, napędu osi z suportu z palnikiem plazmowym, sterowania cyfrowego procesu przebijania materiału plazmą oraz kontroli i regulacji wysokości palnika plazmowego nad ciętym materiałem. Przejrzysta grafika i wiele przydatnych funkcji takich jak między innymi:
- programowy i fizyczny punkt zerowy maszyny;
- cięcie od zadanego bloku programu;
- pamięć ostatnio wykonywanego bloku programu;
- powrót na linię cięcia po wyjeździe;
- trzy tabele kompensacji szczeliny cięcia;
- zestaw kształtów stałych ( makra ) do wycięcia;
- obracanie planu cięcia do pozycji ułożonego materiału;
Jednostka THC (Torch High Control) – interfejs sterujący wysokością palnika plazmowego nad ciętym materiałem z programowalną wysokością zapalania i cięcia z czujnikami kolizji palnika plazmowego, oraz opto-elektronicznym odczytem położenia palnika.
Instalacja programu WRyk-Rys - Edytora graficznego służącego do sporządzania planów wykrojów do cięcia.
 Wersja dla Windows™ umożliwia importowanie wykrojów z dowolnych programów serii Cad/Cam poprzez format DXF oraz przetwarzanie ich na kod bezpośrednio sterujący maszyną. Instalowany zazwyczaj w komputerze technologa przygotowującego plany cięcia.
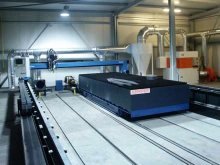
Stół materiałowy wyposażony w sekcje odciągowe dymów plazmowych o wymiarach 2,0x0,5m każda, załączane kolejno w ślad za wędrującą bramą portalu poprzez siłowniki i zawory pneumatyczne, nie wyposażony w wentylator ssący;
Powierzchnia użytkowa 2000x6000mm, 12m¬2
Centrala filtracyjna
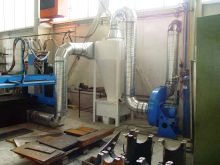
FILTERCUBE 4H-7500 TEKA- centralne urządzenie ssąco-filtrujące z automatycznym oczyszczaniem filtrów.
Centralne urządzenie FILTERCUBE 4H Firmy TEKA wyposażone jest w filtry nabojowe o stopniu oczyszczania powyżej 99%. Urządzenie wyposażone jest w system automatycznego oczyszczania filtrów PULSE-CONTROL. Pozwala to na bardzo efektywne oczyszczanie filtrów przy niewielkim zapotrzebowaniu na sprężone powietrze. Sterowanie pracą urządzenia oraz jego parametrami jak i odczyt wszelkich danych dokonuje się bezpośrednio z panelu Pulse Control . Praca filtrów oraz proces ich oczyszczania są stale nadzorowane przez system sterowania. Całe urządzenie wykonane jest ze stabilnej stalowej konstrukcji malowanej proszkowo. Filtry nabojowe zamontowane są pionowo co pozwala na ich efektywną pracę a ich czyszczenie odbywa się poprzez impulsowe uderzenia sprężonego powietrza, wywołujące zmiany ciśnienia. impulsy sterowane są dla poszczególnych filtrów poprzez zawory magnetyczne. Wszelkie nieprawidłowości sygnalizowane są poprzez duża czerwona lampę kontrolną umieszczona na urządzeniu.
 Dane techniczne:
Powierzchnia filtracyjna: 80 m2
Moc silnika wentylatora : 7,5 kW, 400V, 50 Hz, 3 fazy
Ilość filtrów: 4
Przyłącze elektryczne dla sterowania: 230V, 50 Hz, 1 faza
Pobór prądu: 0,3 A
Wydajność wentylatora: 7500 m3/h przy cieśn. Stat.: 3500 Pa
Pobór prądu: 10,5 A
Poziom hałasu: ok. 78 dB
Sterowanie gwiazda- trójkąt
Suche nie zaolejone powietrze, 4 bary
Źródło plazmowe HiFocus 160i
Cięcie plazmowe materiałów elektroprzewodzących technologią HiFocus w przedziale od 0.5 do 50 mm (zależnie od rodzaju materiału);
Zalecany zakres cięcia produkcyjnego 0.5 to 30 mm (zależnie od technologii)
HiFocus-speed: wysokowydajne cięcie w zakresie cienkich materiałów; około trzy-krotnie większa prędkość cięcia, z nieznacznie większym ukosowaniem ciętych powierzchni
Palnik plazmowy przystosowany do markowania plazmowego również na materiałach powlekanych
Ekonomiczna alternatywa w porównaniu do cięcia laserem z około cztero krotnie niższym kosztem inwestycyjnym i eksploatacji
Dla sterowania CNC cięcie za pomocą palników maszynowych na gazy plazmowe: tlen, azot lub mieszanka argon/wodór
Wysoka precyzja przy cięciu ostrych kątów i małych łuków
Cięcie małych otworów 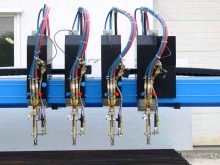 Technologia HiFocus gwarantuje wysoką dokładność cięcia.
Krawędzie materiału po cięciu bez zgorzeliny lub z małą jej ilością łatwą do usunięcia.
Długa żywotność części eksploatacyjnych palnika ze względu na zastosowanie gazu wirującego chroniącego je przy przebijaniu materiału
Elastyczna adaptacja sekwencji procesu cięcia do potrzeb, dzięki inwertorowej technologii soft switch sterowanej mikroprocesorowo.
Monitoring procesu cięcia poprzez kontrolę układu chłodzenia palnika, czasu zapalania łuku plazmowego, czasu palenia się łuku pilotującego, czasu zwarcia przy zapalaniu itp.
Sygnalizacja sekwencji pracy, raportowanie błędów poprzez wskaźniki LED i wyświetlacz
Wyposażenie w analogowy interfejs dla urządzeń CNC jak również w łącze do transmisji szeregowej
Dla diagnostyki szeregowa transmisja danych do komputera PC
Płynna regulacja prądu cięcia w zakresie od 10 do 160 A przy cięciu oraz od 4 do 25 A przy znakowaniu
Optymalna możliwość przebijania materiałów dzięki płynnie regulowanemu opóźnieniu łuku głównego oraz czterostopniowej skali narastania prądu cięcia.
Palnik plazmowy PerCut 160 z najnowszą koncepcją budowy dyszy i katody oraz technologii gazu wirującego zapewniającą maksymalnie stabilne właściwości plazmowego łuku głównego
Maksymalnie długa żywotność części eksploatacyjnych palnika dzięki wydajnemu chłodzeniu cieczą technologii gazu wirującego oraz dwu gazowemu zajarzaniu.
Materiały i foto: Coovap SA, opr. Marcin Mikszewski


