
Szukam...
|
|
||
|
||
|
|


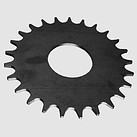 Technologia cięcia promieniem lasera, którą stosuje firma Inter-Metal z Bonina, jest nowoczesną metodą obróbki o parametrach wymiarowych podobnych do klasycznej obróbki mechanicznej. Pozostałe parametry przemawiają jednak na korzyść cięcia laserowego. Precyzja, szybkość oraz ekonomia - by wymienić tylko niektóre z nich. Wykorzystując większe prędkości, wycinanie laserowe jest bardziej precyzyjne i bardziej konkurencyjne pod względem kosztów w porównaniu z metodami takimi jak wytłaczanie czy odlewanie.
Wady i zalety
Pewnego rodzaju wadą jest wysoki koszt inwestycyjny. Ze względów jakościowych ograniczona jest grubość ciętej blachy.
Zalety cięcia laserowego:
Duża gęstość energii i co się z tym wiąże, wąska strefa wpływu ciepła. Powoduje to brak skrzywień, wypaczeń, dużą prędkość wycinania oraz wysoką jakość.
Gładka i czysta powierzchnia cięcia: zbędna jest dodatkowa obróbka wykańczająca. Co naturalnie jeszcze bardziej podnosi walory ekonomiczne metody cięcia laserowego.
Oszczędność materiału poprzez występowanie wąskiej szczeliny cięcia.
Szeroki zakres materiałów poddających się procesowi cięcia: od metali niestopowych i wysokostopowych po tworzywa sztuczne, szkło oraz drewno i ceramikę.
Łatwość pełnej automatyzacji, co umożliwia proste sterowanie przebiegiem produkcji i intergrację z innymi systemami.
Wycinanie laserowe przebiega bezstykowo, nie występuje zjawisko zużywania narzędzi, nie są potrzebne nakłady na ich przygotowywanie i przezbrajanie oraz nie trzeba określać ekonomicznej wielkości partii (możliwość wycinania zarówno jednej sztuki elementu jak i kilku tysięcy).
Duża elastyczność procesu cięcia laserowego.
Możliwe jest kształtowanie podatnych na odkształcenia materiałów, a to z powodu, że cięcie laserowe przebiega bezstykowo.
Cięcie laserowe nie powoduje dużego hałasu, co korzystnie wpływa na higienę i ergonomię miejsca pracy
Laser: informacje techniczne
Laser (Light Amplification by Stimulated Emission of Radiation - wzmocnienie światła poprzez wymuszoną emisję promieniowania) to kwantowy generator monochromatycznej, spójnej (koherentnej) i spolaryzowanej wiązki światła. Mechnizm generowania światła przez lasery opiera się na zjawisku wymuszonej emisji promieniowania w ośrodku po odwróceniu (inwersji) obsadzeń. Zasadniczymi elementami lasera są: ośrodek czynny, rezonator optyczny, układ pompujący.
Ośrodek czynny pozwala na wzbudzenie silnej fali elektromagnetycznej. Do cięcia stosuje się głównie lasery oparte o dwutlenek węgla (tzw. lasery gazowe) oraz kryształy (tzw. lasery na ciele stałym). Elektrony molekuł ośrodka czynnego w pierwszym etapie są wzbudzane na wyższy poziom energetyczny (tzw. pompowanie), po czym gwałtownie powracają do stanu podstawowego wyzwalając impuls elektromagnetyczny o wysokiej energii. Powtarzanie pompowania i wyzwalania powoduje powstawanie promienia laserowego. Układ ogniskujący pozwala na skupienie stosunkowo dużej energii wiązki laserowej w małym obszarze, co powoduje powstawanie wysokich temperatur w obszarze ścieżki cięcia.
Układ pompujący lasera - jego zadaniem jest przeniesienie jak największej liczby elektronów w substancji czynnej do stanu wzbudzonego. Układ musi być wydajny tak by doszło do inwersji obsadzeń. Pompowanie lasera odbywa się poprzez błysk lampy błyskowej (flasha), błysk innego lasera, przepływ prądu w gazie, reakcję chemiczną, zderzenia atomów lub wstrzelenie wiązki elektronów do substancji. Rezonator optyczny pełni rolę sprzężenia zwrotnego dla wybranych częstotliwości, dzięki czemu laser generuje światło tylko o jednej częstotliwości. Układ optyczny składający się zazwyczaj z dwóch zwierciadeł, z czego przynajmniej jedno jest częściowo przepuszczalne. Dokładnie wykonane i odpowiednio ustawione zwierciadła stanowią rezonator dla wybranej częstotliwości fali i określonego kierunku ruchu - tylko te fotony, dla których układ optyczny jest rezonatorem wielokrotnie przebiegają przez ośrodek czynny wywołując emisję kolejnych fotonów spójnych z nimi. Pozostałe fotony zanikają w ośrodku czynnym lub układzie optycznym.
Światło laserowe i jego podstawowe parametry:
bardzo mała rozbieżność wiązki laserowej - światło laserowe jest spójne i koherentne;
laserowe światło jest monochromatyczne - w laserze rubinowym szerokość linii widmowej nie przekracza na ogół 0,01 mm;
równoległość - w laserach stałych rozbieżność wiązki nie przekracza zwykle 10 miliradianów, natomiast w laserach CO2 utrzymuje się poniżej 2-5 miliradianów;
duża energia promieniowania światła laserowego.
Ze względu na rodzaj ośrodka czynnego rozróżnia się lasery gazowe, cieczowe (laser barwnikowy), krystaliczne (laser rubinowy) lub tez szklane (laser neodymowy). Ze względu na charakter pracy lasery można podzielić na pracujące w sposób ciągły oraz impulsowo. W firmie Inter-Metal stosujemy lasery gazowe pracujące w sposób ciągły. W zastosowaniach energetycznych najczęstszy jest laser gazowy. W takim laserze ośrodkiem aktywnym jest gaz. Lasery CO2 stosuje się głównie w obróbce materiałów, medycynie i badaniach fizycznych.
Gazy używane do wycinania laserem
Wycinanie laserowe stali niestopowych i niskostopowych z zastosowaniem tlenu jako gazu tnącego jest procesem egzotermicznym. Zachodząca reakcja dostarcza 40% energii potrzebnej do procesu, dlatego 60% dostarczyć musi promień laserowy. Ciśnienie tlenu tnącego przy cięciu tego typu stali nie przekracza 6 bar. Cięcie wysokociśnieniowe z zastosowaniem tlenu do 20 bar stosowane jest dla takich materiałów jak brąz. Gdy do cięcia stosujemy gaz obojętny np. azot, cała energia musi pochodzić od promienia laserowego. Wymagana jest więc większa moc urządzeń. Taką metodę stosujemy do cięcia stali wysokostopowych. Tutaj materiał jest topiony przez promień i wydmuchiwany przez strumień gazu obojętnego. Ciśnienie gazu tnącego jest zdecydowanie większe niż przy cięciu tlenem. Ciśnienie azotu wynosi 5-25 bar. Konsekwencją większego ciśnienia jest też większe zużycie gazu. W przypadku cięcia przez wypalanie, strumień gazu spełnia następujące funkcje:
Poprzez spalanie ciętego materiału dostarcza energii ponad energię wiązki.
Usuwa stopiony i spalony materiał ze szczeliny.
Chłodzi cięty materiał.
Parametry strumienia gazów wywierają obok parametrów wiązki i predkości posuwu wiązki laserowej zasadniczy wpływ na proces cięcia. Jego prawidłowy przebieg zapewniają odpowiednia czystość i właściwe ciśnienie gazu oraz właściwy stan i ustawienie dyszy.
Dla materiałów niemetalicznych stosuje się azot lub powietrze. Tlen jest stosowany głównie do cięcia gazowego i laserowego stali niestopowych i niskostopowych. Tlenem można ciąć również aluminium. Azot stosowany jest przede wszystkim przy cięciu stali wysokostopowych, ale także przy cięciu aluminium i niemetali. Przy cięciu z użyciem tlenu, poprzez spalanie materiału wytwarzana jest szczelina cięcia. Z kolei przy cięciu laserem metodą wytapiania, azot wydmuchuje metal ciekły ze szczeliny cięcia.
Zanieczyszczenia w mieszance gazów laserowych mogą obniżać sprawność lasera przez zmniejszenie mocy, destabilizacje wyładowań elektrycznych lub zwiększenie zużycia gazów technologicznych podczas cięcia laserowego. Ponadto zanieczyszczenia oddziałują na optykę urządzenia, tworząc osady na chłodzonych elementach optyki, powodując ich zmatowienie. W rezultacie większa część wiązki jest absorbowana przez optykę, która ulega przyspieszonemu zużyciu. Wymagane są częste przeglądy i naprawy elementów optycznych. Najgroźniejszymi zanieczyszczeniami są para wodna i węglowodory. Zanieczyszczenia mieszanki laserowej pochodzą nie tylko z zanieczyszczonej butli, mogą również dostawać się ze źle zaprojektowanej i wykonanej instalacji zasilającej. Dlatego niezwykle istotny jest dobór właściwych urządzeń i materiałów, z których wykonuje się sieci gazowe zasilające lasery. Zagadnienie czystości dotyczy także gazów technologicznych. Stopień czystości tlenu czy azotu wpływa przede wszystkim na szybkość procesu technologicznego oraz na jakość – wynik zabiegu (czystość i stan krawędzi po cięciu, czystość i wygląd spoiny itp.).
Cięcie laserowe: opis procesu i metody cięcia
Laserowe cięcie ma obecnie bardzo duże zastosowanie w przemyśle. Jest to jedna z metod termicznego oddzielania materiału. Rozdzielanie materiału może następować w trzech rodzajach, poprzez: sublimację, topienie, wypalanie.
Sublimacja - cięcia laserowe z wykorzystaniem sublimacji to metoda, kiedy materiał cięty samorzutnie wyparowuje w wyniku działania zogniskowanego promienia laserowego o dużej intensywności i/lub zostaje wydmuchany na skutek dużego ciśnienia pary i gazu tnącego.
Topienie - cięcie laserowe za pomocą stapiania to metoda, podczas której materiał cięty zostaje stopiony na całej grubości cięcia promieniem laserowym, a następnie wydmuchany ze szczeliny za pomocą gazu tnącego. Cięcie laserowe za pomocą tej metody przeprowadza się głównie z gazem takim jak argon i azot. W przeciwieństwie do cięcia laserowego za pomocą spalania, przy cięciu laserowym za pomocą stapiania, cała energia potrzebna do nagrzania materiału w szczelinie cięcia do temperatury topnienia musi być dostarczona za pomocą promienia laserowego lub przez wprowadzenie energii elektrycznej. Ponieważ podczas cięcia laserowego za pomocą stapiania gaz tnący nie reaguje z ciętym materiałem egzotermicznie, a tym samym nie wspomaga procesu cięcia, przy tej samej mocy lasera prędkość cięcia jest znacznie mniejsza niż przy cięciu ze spalaniem. Szczególną zaletą cięcia laserowego za pomocą stapiania są powierzchnie cięcia wolne od tlenków, co jest zaletą szczególnie podczas cięcia stali wysokostopowych.
Wypalanie - podczas cięcia laserowego za pomocą spalania (utleniania), materiał cięty zostaje nagrzany promieniem lasera, zogniskowanego na powierzchni w obszarze szczeliny cięcia, do temperatury zapłonu. Najczęstszym zastosowaniem cięcia laserowego za pomocą spalania jest obrabianie stali niestopowych i niskostopowych. W tlenie tnącym materiał spala się w szczelinie cięcia , tworząc rzadkopłynny żużel, który zostaje wydmuchany ze szczeliny przez energię kinetyczną strumienia tlenu tnącego. egzotermiczna reakcja tlenu tnącego z ciętym materiałem wytwarza część potrzebnej energii i umożliwia w ten sposób uzyskanie dużych prędkości cięcia przy względnie małej mocy promienia lasera.
Najczęściej stosowana jest kombinacja trzech rodzajów do oddzielania materiału. Cechą ciecia laserowego jest punktowe wprowadzenie energii i wysokoenergetyczny strumień tnący. Celem cięcia laserowego jest wytwarzanie elementów, które bez dodatkowej obróbki nadają się do dalszej przeróbki. Warunkiem uzyskania dobrej jakości cięcia i wysokiego stopnia utrzymywania wymiarów ciętych elementów konstrukcyjnych jest dokładnie prowadzony strumień tnący w połączeniu z najwyższej jakości maszyną do cięcia o dużej odporności na drgania i o dobrej własności powtarzania.
Materiały i foto: Inter-Metal sc, opr. Marcin MIkszewski


