
Szukam...
|
|
||
|
||
|
|


Jak mówi stare, polskie przysłowie, nie samym chlebem człowiek żyje, dlatego postanowiliśmy przedstawić alternatywę dla cynkowania, o którym pisaliśmy w zeszłym tygodniu. Pozostaniemy w temacie kąpieli i zanurzania w wannach, ponieważ są one nieodzowną częścią anodowania i na tym temacie skoncentrujemy się w tym artykule.
 |
| Fot:Bence Fördös / flickr / cc |
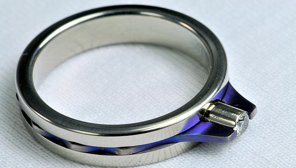
Najpierw w prosty sposób zobrazujmy idee całego procesu. W celu zachowania jak najdłuższej świeżości naszego jedzenia, kanapki owijamy w folie spożywczą lub papier, co wydłuża ich czas przydatności od spożycia. Ktoś, kiedyś wpadł na pomysł, aby ten sposób zabezpieczania przenieść również do branży metalowej. W wypadku stali czy aluminium oczywiście nie używa się sreberka, tylko specjalnych związków chemicznych, które wchodząc w reakcję z elementem tworzą ochronną „tarczę“. W dużym skrócie: na wyrobie powstaje cienka warstwa, której celem jest odcięcie dopływu tlenu. W ten prosty sposób zapobiega się tworzeniu korozji na elemencie, ponieważ nowopowstała powłoka nie wchodzi w reakcje z tlenem z powietrza.
Zaczynając od samego początku, w pierwszej wannie czekają substancje mające na celu odtłuścić powierzchnie metalu. Później pora na kąpiel trawiącą. O ile elementy cynkowane trawi się kwasem solnym, o tyle przy anodowaniu wykorzystuje się wysokoprocentowy roztwór wodortlenku sodu (NaOH). Substancja czyści powierzchnie, usuwając przy okazji kilkumikrometrową warstwę wierzchnią metalu. W ten sposób z elementu znika korozja, zgorzelina i zarysowania. Po odtłuszczaniu i trawieniu element zostaje dokładnie opłukany z resztek poprzednich kąpieli. Następna w kolejce czeka wanna z kwasem siarkowym. Na tym etapie zanurzenie w substancji ma spowodować rozjaśnienie barwy metalu. Dopiero kiedy te wszystkie procesy będą już za nami, następuje właściwy proces anodowania. W celu uzyskania antykorozyjnej warstwy na aluminium wykorzystuje się proces elektrolizy. Element zanurza się w wannie z kwasem (najczęściej siarkowym), w której dodatkowo umieszczona jest katoda (ujemnie naładowana elektroda). Obrabiany element działa jako anoda (elektroda naładowana dodatnio). Przez elektrody przepuszczany zostaje prąd stały od 12 do 20V, który wywołuje reakcja chemiczną w elektrolicie. W jej wyniku na powierzchni aluminium tworzy się cienka warstwa tlenku glinu. To właśnie za jego sprawą element uzyskuje wysoką odporność na korozję.
To jeszcze nie koniec, ponieważ świeżopowstałą powłokę tlenku trzeba uchronić przed dalszym reagowaniem z resztkami elektrolitu, jaki mógł zostać po kąpieli anodującej. W tym celu element jest płukany wodą, pozbawioną właściwości reagowania chemicznego. Teraz pozostało już tylko dopełnić dzieła i zabezpieczyć aluminium przed przyjmowaniem brudu. Przeprowadza się to w dwóch procesach zwanych uszczelnianiem zimnym i ciepłym. W zdejonizowanej wodzie (pozbawionej umiejętności reagowania i dokładnie odfiltrowanej z zanieczyszczeń) zanurza się element. W procesie "zimnym" temperatura płynu wynosi od 28 do 32 stopni celsjusza, a w gorącym od 95 do 98 stopni. Ten etap przeprowadza się z powodu porów utworzonych na powierzchni metalu, które otworzyły się przy anodowaniu. Zmiany temperaturowe powodują ich zamknięcie, co chroni powierzchnie przed brudem.
 |
| Fot: avlxyz / flickr / cc |
Prócz tego, że anodowanie jest skuteczne w walce z korozją, to posiada jeszcze jeden ważny atut. Wyroby uzyskują dużą wytrzymałość na ścieranie, mimo że warstwa, która powstaje, jest bardzo cienka. W sumie można wydzielić kilka typów anodowania, które różnią się od siebie sposobem przeprowadzania elektrolizy. Różnice polegają między innymi na użytym elektrolicie (kwas siarkowy, borowy lub chromowy) oraz różnych napięciach (od 12 do 20V). Od tego, co wybierzemy, zależy grubość i wytrzymałość powłoki, która powstanie na metalu.
Dodatkowo elementy w tym procesie uzyskują charakterystyczną fakturę powierzchni, a kiedy do elektrolitu dodamy barwnik, uzyskamy ciekawe efekty wizualne. Ten rodzaj zabezpieczenia stosuje się nie tylko przy zdobnictwie ale także w branży motoryzacyjnej, budowlanej, w przemyśle lotniczym czy przy produkcji kondensatorów.
(Na podstawie materiałów: Sapa Aluminium, Protech Sp. z o.o.)(autor: Bartłomiej Baśko)
(Fot. miniaturka: The ChainMaille Lady Andersen / cc / flickr)


