
Szukam...
|
|
||
|
||
|
|


Jednym z największych problemów przy obrabianiu metalu jest wysoka temperatura, która powstaje przy intensywnej pracy. Zbyt silne nagrzanie może doprowadzić do zniszczenia zarówno produktu jak i narzędzia, co dla wszystkich producentów nie jest wizją zbyt przyjemną, Największy problem w tego typu obróbce stwarzają stopy zawierające tytan i nikiel. Przy schładzaniu elementów z takich materiałów niewystarczające jest nawet użycie cieczy pod wysokim ciśnieniem. Jest jednak nadzieja. W czerwcowym numerze "MM Magazyn Przemysłowy" ukazał się artykuł o nowej metodzie chłodzenia, którego autorami są Fritz Kolke, Aleksander Kraemer oraz Dieter Lung.
Wszelkie elementy wykonane z tytanu cechuje bardzo wysoka odporność na uszkodzenia mechanicznej nawet w wysokich temperaturach. Ten niezwykle wytrzymały materiał wykorzystywany jest przy produkcji wirników i łopatek w samolotach odrzutowych. Tytan stosowany jest również na powierzchniach aluminiowych, które będą poddawane działaniom temperatur wyższych niż 133°C. Niestety tak wysoka wytrzymałość okupiona jest niezwykle trudną obróbką. Tytan jest metalem kruchym, szybko nagrzewającym się miejscowo i często wchodzącym w reakcje z innymi pierwiastkami. To sprawia, że chłodzenie tytanu wymaga dużo większej wydajności. Nie przestrzeganie poziomu temperatury skutkuje bardzo szybkim niszczeniem narzędzi.
 |
| Fot: Michael Pereckas / flickr.com / CC |
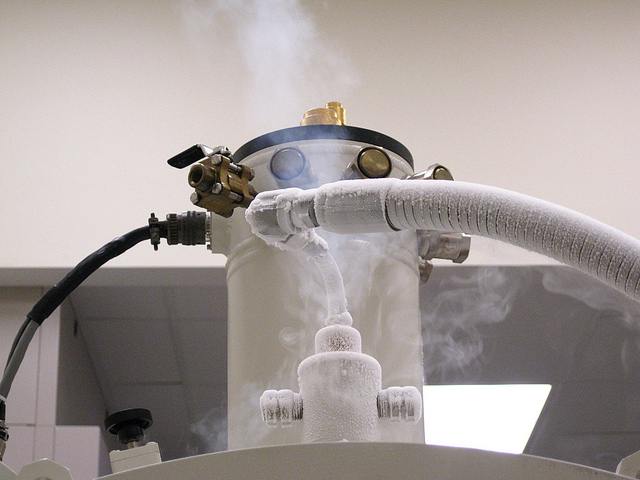
Z pomocą może przyjść technologia chłodzenia kriogenicznego, w których do użycia mamy ciekły wodór, ciekły azot, ciekły tlen oraz suchy lód o zróżnicowanych temperaturach schładzania. Najzimniejszy z całej czwórki jest wodór, który zaczyna wrzeć w temperaturze -252,8°C. Kolejny jest azot z temperaturą -195,8°C, następnie tlen (-182,9°C) i zamykający stawkę suchy lód (temperatura sublimacji, czyli przejścia ze stanu stałego w gazowy, to -78,5°C). Z liczb wynika, że najlepszy do zastosowania jest wodór. Niestety bardzo wybuchowy charakter tego gazu z miejsca dyskwalifikuje go w porównaniu z pozostałymi substancjami. Tlen również nie jest używany ze względów bezpieczeństwa. Z całej czwórki najlepszy okazuje się być ciekły azot. Zupełnie nieszkodliwy dla środowiska, tani i posiadający bardzo niską temperaturę wrzenia. W czasie użycia azot bardzo szybko paruje, a pozostałości spływają wraz z wiórami do komór gdzie „rozpływa się w powietrzu“. Stosowanie tego upłynnionego gazu ma również bardzo ważny aspekt estetyczny. Po obróbce maszyna oraz jej wnętrze nie wygląda jakby wybuchła w niej puszka z towotem.
Testy z użyciem kriogenicznych metod schładzania przeprowadził niemiecki Rheinisch-Westfaelische Technische Hochschule Aachen. Do testów na wiercenie i frezowanie użyto płyty ze stopu TiAl6V4 (tytan, glin, tytan) o długości 435 mm oraz dwunastomilimetrowych frezów powlekanych ze spieków. Różnica w efektywności między emulsją chłodzącą a ciekłym azotem jest dziesięciokrotnie większa na korzyść chłodzonego gazu. Po 16,4 minuty narzędzie chłodzone emulsją stępiło się na głębokość prawie 100 mikrometrów, a warstwa ochronna została całkowicie zdarta. Tymczasem frez chłodzony azotem stępił się jedynie o około 10 mikrometrów, a powłoka pozostał niemal nienaruszona. Co najważniejsze, szok termiczny, jakiemu poddawany jest frez podczas „polewania“ azotem, nie ma negatywnego wpływu na narzędzie.
Dlaczego więc azotu nie używa co drugi zakład produkcyjny? Czemu wciąż technologia ta nie jest popularna? O technologii chłodzenia azotem wie niewiele osób, a Ci którzy już słyszeli o takim wynalazku, mają bardzo okrojone informacje na ten temat. Niemieccy naukowcy podkreślają, że sama technologia ma jeszcze wiele postawionych pytań, na które sami badacze szukają odpowiedzi. Dzięki uzyskanym odpowiedziom będzie dużo łatwiej przekonać potencjalnych użytkowników o finansowym zysku wynikającym ze zwiększonej wytrzymałości narzędzia.
(Autor: Bartłomiej Baśko)


