
Szukam...
|
|
||
|
||
|
|


Jak zwiększyć wydajność i efektywność swojej firmy w zakresie obróbki wiórowej na prawdę dużych elementów? W tej kwestii rozwiązaniem są portalowe centra obróbcze, które znajdują swoje zastosowanie w wielu branżach przemysłowych. Takim sektorem jest na przykład przemysł kolejowy, a mianowicie obróbka podwozi lokomotyw, wagonów i wagonów tramwajowych. Jedną z firm, która produkuje maszyny zdolne do pracy na tak dużych elementach jest czeski Tos Kuřim.
 |
| Fot: Tos Kuřim |
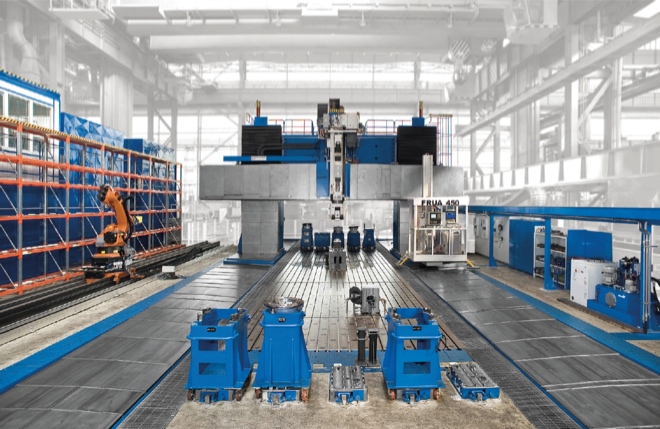
W 2007 roku nasz południowy sąsiada dostarczył spółce ČKD Kutná Hora, a.s. portalowe centrum obróbcze FRFQ 300 – VR/A16. Maszyna została wyposazona we wrzeciono o wydajności 30 kW, z podzielonym stanowiskiem roboczym, z ustawionym i wyregulowanym urządzeniem technicznym do obróbki odlewów staliwnych podwozia lokomotywy. Będące częścią dostawy wymienne końcówki umożliwiły firmie w pełni wykorzystać maszynę do wysoko wydajnej i skomplikowanej obróbki odlewów staliwnych zawierających znaczne ilości wtrąceń i piasku.
Strategią firmy ČKD było nie tylko dostarczanie na rynek amerykański nieobrobionych odlewów, ale osiągnięcie statusu dostawcy kompletnych części podwozi lokomotyw. Oznacza to, że obrobione odlewy są dodatkowo przygotowane do napawania poszczególnych elementów, demontażu wymaganych części, następnie zostają obrobione odpowiednią farbą i w ten sposób przygotowane są następnie montowane u klienta.
Na początku procesu regulacji urządzeń technicznych w Tos Kuřim, czas obrabiania wyniósł 160 godzin na jeden element. Dzięki stopniowej optymalizacji jakości dostarczanych odlewów, optymalizacji warunków skrawania, udało się skrócić ostateczny czas obróbki do 27 godzin na jedną sztukę. Warto wspomnieć, że z tego około 6 godzin wynosi obróbka jakościowa dostarczanych odlewów.
Podobna maszyna została dostarczona w 2009 roku firmie Škoda Transportation. W zakładach w Pilznie uruchomiono portalowe centrum obróbcze FRFQ 300 – VR/A8 z wrzecionem o wydajności 37 kW, wraz z regulacją technologii obróbki podwozi zespołów tramwajowych. Do tego czasu firma Škoda Transportation obrabiała podwozia na mniej wydajnych maszynach i musiała korzystać także z dostaw od kooperantów, które często były problematyczne z punktu widzenia osiągania wymaganej jakości i terminów dostaw. W skład dostawy portalowego centrum obróbczego, oprócz uniwersalnej automatycznie wymienianej końcówki wchodziła również specjalna automatycznie wymieniana końcówka typu kątowego VO, umożliwiająca obrobienie niedostępnych miejsc bez konieczności przełączania, a tym samym ustawiania obrabianego elementu. W porównaniu z wcześniejszą technologią i istniejącą procedurą technologiczną udało się zwiększyć wydajność podczas obróbki o ok. 40%.
Podczas obróbki podwozi na maszynie FRFQ 300 – VR/A8 użyto całkowicie innego podejścia do problematyki kolejności operacji technologicznych, które stosowano poprzednich maszynach. Mnóstwo czasu zaoszczędzono dzięki wydajnej końcówce umożliwiającej obróbkę w poziomym, pionowym i kątowym położeniu wrzeciona; wymiary końcówki pozwoliły na obróbkę w podwoziu większych powierzchni przy użyciu pełnego suwu we wszystkich osiach maszyny. Podczas obróbki za pomocą końcówki VO wykonano również operacje typu frezowania płaskiego, frezowania kształtowego, wiercenia, dokładnego wytaczania i ponownego pogłębiania.
 |
| Fot: Tos Kuřim |
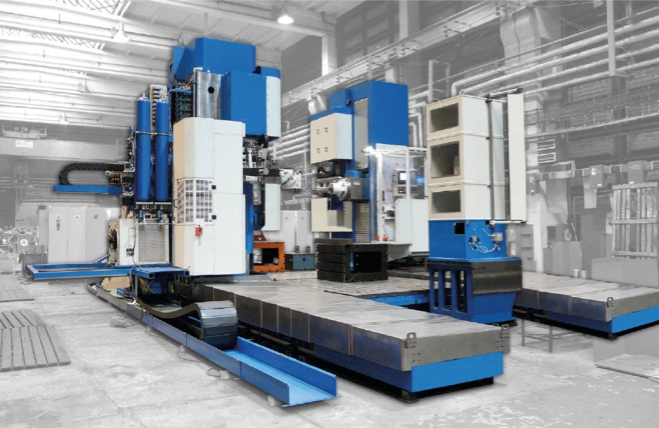
Portalowe centrum obróbcze od Tos Kuřim stanęło także w zakładach międzynarodowego producenta Bombardier w mieście Česká Lípa.W hali produkcyjnej stanął model FRFQ 300 – VR/A10 z wrzecionie 30 kW i z podzielonym stanowiskiem pracy, które zastąpiło dostarczanie obrabianych elementów od kooperantów. To centrum umożliwiło również rozruch produkcji nowych typów podwozi wagonów. Dostawa portalowego centrum obróbczego z automatycznymi wymiennymi końcówkami dla obróbki w pięciu osiach (końcówka VK - Mk 1 000 Nm) i ze specjalną końcówką kątową VP 10 została zrealizowana w listopadzie 2010. Podzielone stanowisko robocze umożliwia zminimalizowanie przestojów maszyny w związku z ustawianiem kolejnych części, ewentualnie ich czyszczeniem i pomiarem.
(Tos-Kurim)


