
Szukam...
|
|
||
|
||
|
|


W ubiegłym tygodniu pisaliśmy o tym, jak obchodzić się z olejami smarowymi, w jaki sposób je przechowywać i jak przygotowywać zarówno płyn o stężeniu roboczym oraz same układy smarujące. Dzisiaj idziemy dalej i zajmiemy się głównym temat czyli eksploatacją tych substancji.
 |
| Fot: C.H. Erbslöh |
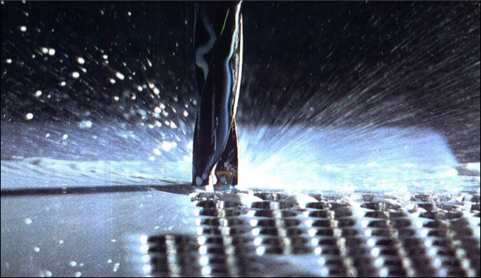
Emulsje powinno się cyklicznie kontrolować (co kilka dni) sprawdzając podstawowe parametry takie jak: stężenie (za pomocą refraktometru), poziom pH ewentualnie także obecność bakterii i grzybów oraz własności korozyjne. Podczas eksploatacji emulsji, szczególnie realizowanej w sposób niewłaściwy lub niekontrolowany, zachodzą zjawiska zmian objawiające się np. przykrym zapachem, rozwarstwieniem emulsji czy zmianą barwy. Zmiany te mogą wpływać na własności eksploatacyjne powodując utratę właściwości smarnych i zdolności ochrony przed korozją.
Przyczynami korozji mimo stosowania emulsji może być jej zbyt niskie stężenie lub zły dobór koncentratu. Do występowania rdzy może przyczynić się także zbyt duża degradacja płynu, którą może wywłować wiele czynników. Wystarczy, że maszyna nie została odpowiednio przygotowana przed zalaniem świeżym chłodziwem lub sama emulsja została sporządzona w nienależyty sposób (np: za niskie stężenie lub zanieczyszczenie chłodziwa). Długie przestoje w pracy także przyczyniają się do utraty własności chłodziw, a co za tym idzie przyczyniaja się do pogorszenia warunków pracy i nadmiernej korozji elementów. Efektem nie porządanym przy eksploatcji emulsji jest również powstawanie piany. Jest ona wynikiem niepoprawnego przygotowania płynu z koncentratu lub niedokładnego przepłukania układu chłodzącego po myciu.
W zależności od stanu emulsji i pojemności układu można podjąć decyzję o całkowitej wymianie emulsji lub w przypadku dużych układów należy pamiętać o systematycznej kontroli emulsji i ewentualnych działaniach zapobiegawczych. W każdym przypadku można skontaktować się z dostawcą oleju aby zasięgnąć porady.
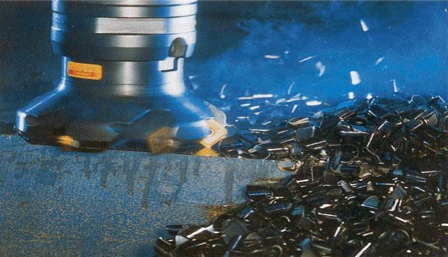
W czasie eksploatacji należy systematycznie uzupełniać ubytki emulsji. W czasie pracy maszyny następują naturalne straty emulsji wynikające z tego, że jej część jest unoszona razem z wiórami, jak też ulega rozbryzgowi czy też odparowaniu. Ubytki emulsji winno się uzupełniać tak sporządzoną emulsją aby po zmieszaniu z olejem w maszynie uzyskać ciecz o właściwym stężeniu eksploatacyjnym. Należy pamiętać aby do korygowania ubytków czy stężenia nie używać czystej wody lub też czystego koncentratu.
 |
| Fot: C.H. Erbslöh |
Trzeba zwrócić uwagę (szczególnie w przypadku emulsji sporządzonych z koncentratów wysokoolejowych) na rozrost kolonii bakteryjnych. Ich obecność i rozrost w przeciągu kilkudziesięciu godzin jest w stanie doprowadzić emulsję do zupełnej utraty własności użytkowych. Można temu zapobiec stosując odpowiednie biocydy, czyli środki biobójcze. Ich stosowanie powinno być zawsze zgodne z wytycznymi producenta. Nieodpowiednie stosowanie biocydów może doprowadzić do pogorszenia stanu emulsji. Pamiętajmy także o negatywnym wpływie biocydów na organizm ludzki.
Trzeba pamiętać o usuwaniu zanieczyszczeń stałych, które maja negatywny wpływ zarówno na emulsję jak i obrabiane elementy. Emulsje mogą być poddawane procesowi oczyszczania poprzez odstawanie (sedymentację) w zbiornikach odpowiednio ukształtowanych, poprzez oddzielenie zanieczyszczeń ferromagnetycznych przy pomocy filtrów magnetycznych i poprzez przesączenie przez filtry. Jeżeli obserwujemy znaczne obniżenie pH w stosunku do dopuszczalnego poziomu, zbytnie rozwarstwienie się emulsji, duże zanieczyszczenie mechaniczne lub nadmierny rozwój życia biologicznego powinno się emulsję wymienić na świeżą. Zużycie chłodziwa może sugerować także jego rozwarstwianie czy brzydki zapach.
Dobór olejów obróbkowych nie jest sprawą prostą z uwagi na szereg elementów, które mają na niego wpływ: warunki pracy, rodzaj obróbki, bardzo istotnym jest rodzaj obrabianego materiału. Przykładowo dla metali kolorowych trzeba zastosować olej z odpowiednio dobranymi inhibitorami korozji jak CHE® Clearcool 35 oferowany przez firmę C.H. Erbslöh natomiast do obróbki żeliwa czy stopów żelaza można zastosować zdecydowanie tańsze oleje typu CHE® Clearcool FR 15 czy CHE® Clearcool BG 50.
Kupując wodorozcieńczalne koncentraty do obróbki metali nie wahajmy się poprosić o jak najwięcej informacji, które wskażą odpowiednią drogę obchodzenia się z produktem. Istotne jest aby z zakupionym towarem otrzymać kartę charakterystyki/bezpieczeństwa pozwoli nam to mieć pełną świadomość ewentualnych zagrożeń jakie produkt może sprawić oraz jakie środki ostrożności musimy zachować w celu ochrony zdrowia pracownika lub też ochrony środowiska. Na koniec jeszcze raz powtórzę, że w zakresie środków smarowych zakup taniego produktu często powoduje dodatkowe koszty zamiast zapewnić spodziewane oszczędności.
(C.H. Erbslöh)


