
Szukam...
|
|
||
|
||
|
|


Napędy elektryczne zasilane poprzez serwomoduły są znane i stosowane na rynku od dość dawna. Skutecznie wyparły one napędy pneumatyczne. Dzięki ich niezawodności, elastyczności oraz łatwości programowania możemy mówić o znacznym postępie technologicznym w budowie maszyn do precyzyjnego montażu. Jednak zakres sił nacisku jest w napędach elektrycznych dość ograniczony, a powszechnie stosowane śruby napędowe są zbyt słabe lub niedokładne, by można było stosować je w prasach.
 |
| Fot: Tox Pressotechnik |
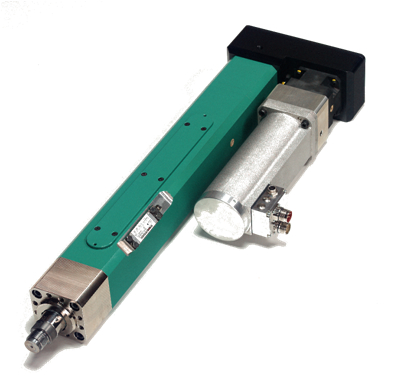
Potrzeba jest matką wynalazku – ta stara prawda tłumaczy nie tylko wynalezienie koła czy żarówki. Korzystając z dotychczasowych doświadczeń i dążąc do zaspokojenia potrzeb współczesnej produkcji, dział rozwoju Tox Pressotechnik opracował zupełnie nową konstrukcję kompaktowego serwonapędu liniowego do pras o sile nacisku do 400 kN.
W budowie serwonapędu Tox-ElectricDrive wykorzystano bardzo precyzyjną śrubę toczną, po której porusza się nakrętka z przekładnią planetarną. Śruba połączona jest za pomocą sprzęgła z serwosilnikiem elektrycznym oraz resolverem. Cała konstrukcja została zamknięta w korpusie, na którym zamontowano dwa przetworniki tensometryczne, mierzące odkształcenie w czasie skoku roboczego. Serwonapęd montowany jest w prasie tak, jak klasyczny siłownik hydrauliczny, poprzez przykręcenie pokrywy do płyty nośnej prasy. Standardowy program serwonapędów Tox-ElectricDrive obejmuje siły nacisku 10/25/55/100/200/400 kN, natomiast skoki to 250 lub 300 mm. Prędkość posuwu zawiera się w granicach 300 mm/s (dla mniejszych serwonapedów) ÷ 40 mm/s (dla serwonapędów o największej sile nacisku). Deklarowane siły oraz prędkości dostępne są w całym zakresie skoku. Powtarzalność pozycjonowania pod pełnym obciążeniem jest nie mniejsza niż ± 0,01 mm.
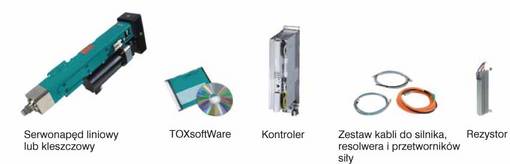
Integralną częścią urządzenia jest kontroler oraz specjalne, autorskie oprogramowanie TOXSoftWare. Pracujący w środowisku Java program pełni z jednej strony funkcję programatora posuwu serwonapędu, a z drugiej – systemu monitorowania procesu. Po zamontowaniu napędu w serwopprasie wystarczy zapisaćdo pamięci kontrolera program roboczy (nawet do 270 – w zależności odmodelu), który można wywołać z pulpitu operatora lub sterowania nadrzędnego.
 |
| Fot: Tox Pressotechnik |
W jednym cyklu roboczym siłownik może wysuwać się z różnymi prędkościami oraz siłami nacisku, dostosowując się do zmiennych warunków procesu. Kontroler ma własne wejścia/wyjścia, którymi można sterować z poziomu programu, eliminując stosowanie dodatkowych sterowników PLC. Dla każdego procesu istnieje system monitorowania oparty na funkcji droga – siła. Zdefiniowane przez użytkownika okienka, przez które musi przechodzić wykres przebiegu procesu, pozwalają automatycznie eliminować części wadliwe.
Podstawowe obszary zastosowań nowego serwonapędu to serwoprasy do dokładnego montażu i tłoczenia złożonych elementów. Wykorzystanie precyzyjnego napędu eliminuje konieczność produkcji zróżnicowanych narzędzi i przyrządów, a jego duża elastyczność umożliwia łatwe i szybkie przezbrojenie prasy pod nowy wyrób.
(TOX-Pressotechnik)


