
Szukam...
|
|
||
|
||
|
|


Podstawowym ograniczeniem przy lakierowaniu elementów wielkogabarytowych jest wielkość komory lakierniczej. Konstrukcja klasycznej, zabudowanej malarni umożliwiającej lakierowanie dużych konstrukcji stalowych, kontenerów, wagonów itp. przysparza wiele problemów natury technicznej oraz ekonomicznej.
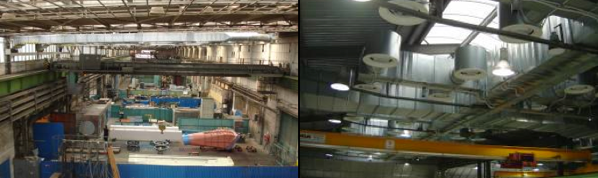 |
| Fot: Przykład hali z zastosowaniem alternatywnego systemu lakierniczego |
Powstaje konieczność budowy osobnej konstrukcji komory ze ścianami oraz zadaszeniem na zewnątrz lub wewnątrz hali produkcyjnej, a potem duża przestrzeń produkcyjna zajęta jest wyłącznie na potrzeby zamykanej komory malarskiej. Dodatkowo możliwość transportu i manewrowania dużymi i ciężkimi elementami jest mocno ograniczona i utrudniona, ponieważ muszą one być dostarczone do wnętrza komory przez bramę. Kolejną wadą jest bardzo duża objętość zasysanego i odprowadzanego powietrza w systemie wentylacji. Podczas lakierowania wentylowana jest cała komora (w najlepszym wypadku jej część, jeżeli jest dzielona), podczas gdy lakiernik efektywnie pracuje tylko w określonym miejscu. Jest to bardzo energochłonne i w związku z tym bardzo kosztowne w eksploatacji. Wreszcie, w przypadku farb rozpuszczalnikowych, konieczne są znacznie większe nakłady na instalacje redukcji emisji lotnych związków organicznych.
Alternatywą jest instalacja systemu przełączanych stanowisk lakierniczych na wolnej przestrzeni istniejącej hali produkcyjnej z wykorzystaniem sekcji wentylacyjnych z dyszami sufitowymi dalekiego zasięgu.
Funkcjonalna zasada działania takiego systemu polega na podziale powierzchni hali na sekcje o polu kilkunastu lub kilkudziesięciu metrów kwadratowych, na których wybiórczo będzie przeprowadzany proces lakierowania. Każde takie stanowisko lakiernicze wyposażone jest w wentylatory sekcyjne z doprowadzeniem ciepłego powietrza przez dysze sufitowe z wysokości ok. 20 m i wywiew przez kanały podłogowe z wychwytywaniem resztek farb i odprowadzaniem do atmosfery. Cała podłoga uzbrojona jest w kanały powietrzne i systemy filtracji, ale automatyczne uruchamianie kanałów wyciągowych (sekcji) odpowiada działaniu konkretnej aktywnej sekcji pod dyszami sufitowymi.
Powietrze jest ogrzewane do temperatury ok. 3°C powyżej temperatury na hali. System wentylacji wyposażony jest w specjalny wewnętrzny układ kierujący zapewniający odpowiednie ukierunkowanie i prowadzenie strumienia powietrza. Położenie dysz jest sterowane za pomocą silników, co umożliwia przestawianie strumienia nadmuchu.
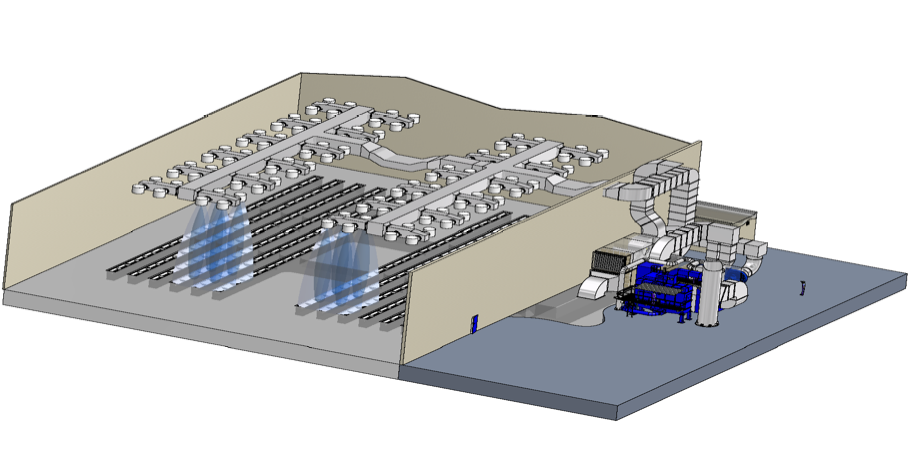 |
| Fot: Schemat lakierni |
Dodatkowo, możliwa jest instalacja systemu zdalnego i automatycznego rozpoznawania obecności lakiernika w powiązaniu z uaktywnianiem sekcji roboczej, w którą wchodzi lakiernik. W tym samym czasie inni pracownicy np. wykonujący czynności manipulacyjne z elementami mogą swobodnie poruszać się po całej hali. Warunkiem jest inny kolor ubrania (kasku) lakiernika – system rozpoznaje kolor i uruchamia odpowiednie stanowiska robocze.
Podstawowe zalety takiego rozwiązania to, przede wszystkim brak konieczności wydzielenia przestrzeni tylko na potrzeby lakierni i brak konieczności budowy konstrukcji komory malarskiej. Bardzo ważnym aspektem jest łatwość transportu i manipulacji lakierowanymi elementami. Do tego celu mogą być wykorzystywane istniejące suwnice poruszające się pod systemem dysz, urządzenia dźwigowe lub wózki poruszające się swobodnie po hali itp. Kolejną zaletą są oszczędności w eksploatacji. Wentylowana jest tylko niezbędna strefa, a nie cała przestrzeń, w której znajduje się wielkogabarytowa konstrukcja, dzięki czemu ilość zasysanego i odprowadzanego powietrza jest zdecydowane ograniczona. W przypadku stosowania farb rozpuszczalnikowych, konieczne są znacznie mniejsze nakłady na instalację redukcji emisji LZO, ze względu na mniejszą objętość odprowadzanego zanieczyszczonego powietrza. Nie można również pominąć korzyści wynikających z faktu, że wielkogabarytowa konstrukcja nie jest umieszczana w komorze malarskiej. Dzięki temu istnieje bezkolizyjna możliwość wykonywania jednocześnie innych prac przy niej, podczas gdy jej fragment jest lakierowany. W ten sposób można zaoszczędzić sporo czasu, który kosztuje nas najwięcej.
(ZJG)


