
Szukam...
|
|
||
|
||
|
|


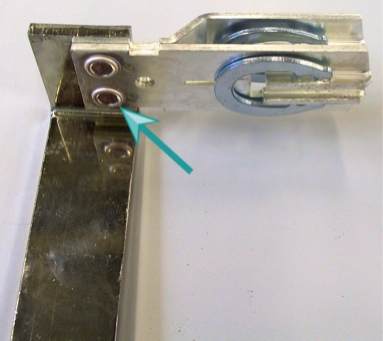
Jednym z najdłuższych i jednocześnie najbardziej złożonych projektów wdrożenia technologii łączenia blach, realizowanym przez Tox Pressotechnik z Wrocławia jest projekt dla firmy Apator.
 |
| Fot: Tox Pressotechnik |
Inżynierowie z firmy APATOR zwrócili się z pytaniem o możliwość wykorzystania technologii łączenia blach na zimno do nowego produktu z grupy aparatury łącznikowej. Jego pełna nazwa to rozłącznik izolacyjny bezpiecznikowy listwowy „ARS”, wykorzystywany do rozdziału energii elektrycznej oraz zabezpieczania przed skutkami zwarć i przeciążeń w trójfazowych obwodach prądu przemiennego.
Do połączenia przygotowane szereg komponentów o bardzo zróżnicowanej geometrii, które dodatkowo miały zmienną grubość w zakresie od 4 do 10 mm. Ilość łączonych warstw również nie była stała i wynosiła 2 lub 3 blachy jednocześnie. Dało to łącznie 18 referencji, a wszystkie do zrealizowania w ramach jednej maszyny.
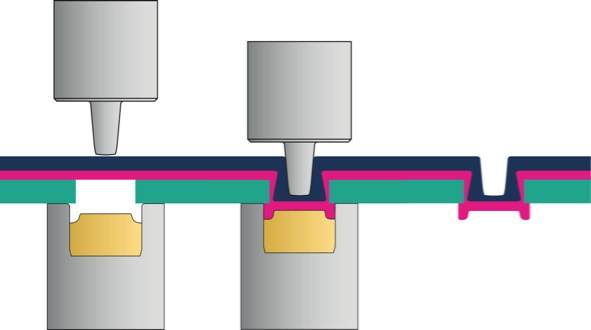
Po tygodniach prób i konsultacji, jako rozwiązanie do wdrożenia do produkcji zaproponowano dwa połączenia: klasyczny Tox-Punkt do łączenia dwóch warstw oraz zmodyfikowane połączenie Tox-Vario do łączenia trzech warstw materiału. Podstawowe połączenie Tox-Vario służy do łączenia dwóch warstw blach o bardzo dużej różnicy w grubości lub twardości (np. jedna z warstw to blacha sprężynowa lub narzędziowa). W warstwie, która nie jest tłoczna wymagany jest otwór, przez który zostaje przetłoczona druga warstwa. W wyniku czego uzyskuje się estetyczne, okrągłe połączenie o właściwościach wytrzymałościowych zbliżonych do połączenia klasycznego. Połączenie jest gazoszczelne, co pozwala stosować je również do elementów ciśnieniowych (np. wsporniki do mocowania zbiorników, szczelne obudowy).
Połączenie Tox-Vario w wersji do łączenia trzech warstw wprowadza dodatkową warstwę, a zatem dwie blachy przetłaczane są przez otwór wykonany w trzeciej. W takiej sytuacji wprowadzenie dodatkowej warstwy nie utrudniło procesu łączenia i umożliwiło jego realizację w ramach jednego narzędzia.
 |
| Fot: Tox Pressotechnik |
Cenną zaletą w aspekcie kontroli jakości jest jeden system dla obu połączeń. Jakość połączenia jest gwarantowana poprzez pomiar resztkowej grubości przetłoczenia - wymiaru „X”. Jest to metoda nieniszcząca, umożliwiająca kontrolę 100% produkcji a przy zastosowaniu automatycznych systemów monitorowania, dodatkowo archiwizację i zdalne nadzorowanie.
Przeprowadzenie testów i przedstawienie połączeń wzorcowych był dopiero początkiem długiej drogi akceptacji rozwiązania. Niezwykle rygorystyczne, trwające tygodniami testy komponentów prowadzone w laboratoriach firmy Apator, dostarczały nowej wiedzy na temat własności połączenia z punktu widzenia przewodności elektrycznej.
Po testach laboratoryjnych przyszedł czas na testy konsumenckie. Gotowe wyroby zostały udostępnione kluczowym klientom do własnej oceny rozwiązania i przetestowania w warunkach rzeczywistych. Ponownie odpowiedź była pozytywna, co już ostatecznie otworzyło drzwi do wdrożenia technologii w produkcji seryjnej.
(Tox Pressotechnik)


