
Szukam...
|
|
||
|
||
|
|


Na Międzynarodowych Targach Poznańskich MACH-TOOL 2007, które odbędą się w dniach 11 ÷14 czerwca w Poznaniu warto odwiedzić halę 3A, by na stoisku firmy Soditronik zapoznać się z jej najnowszą ofertą. Oprócz coraz popularniejszych w Polsce obrabiarek korporacji Sodick: wgłębnych obrabiarek elektroerozyjnych, elektroerozyjnych wycinarek drutowych, maszyn do otworów startowych, centrów obróbkowych prezentowane będą urządzenia firmy Rofin-Sinar Inc. Soditronik zajmuje się sprzedażą obrabiarek wykorzystywanych do produkcji i regeneracji narzędzi. Oferta Rofin-Sinar Inc. stanowi uzupełnienie oferty Soditronik o urządzenia do spawania laserem wykorzystywane do szybkiej i skutecznej naprawy form i narzędzi.
Korporacja Rofin-Sinar Inc. to znany, wiodący producent laserów – koncentrujący się nie tylko na badaniach źródeł światła laserowego, ale również na kompletnych systemach laserowych stosowanych w różnorodnych dziedzinach przemysłu.
Pierwszy kompaktowy system przeznaczony dla przemysłu lotniczego powstał w Rofin-Baasel Lasertech. Z liczbą przekraczającą 4000 urządzeń, Rofin-Sinar Inc. stał się liderem na rynku ręcznie sterowanych laserów stosowanych do mikrospawania.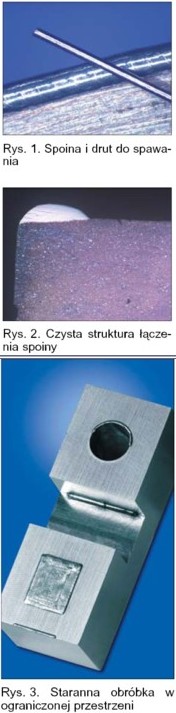 Formy, stemple, matryce są narażone podczas pracy na ciągłe naprężenia. Zmęczenie materiału, zużycie, uszkodzenia są zjawiskami niepożądanymi. Konwencjonalne metody naprawy narzędzi są czasochłonne i kosztowne. Zniekształcenia, zmniejszenie twardości, pęknięcia struktury ograniczają zakres zastosowań. Niejednokrotnie naprawa nie spełnia wysokich standardów wymaganych przy produkcji form i narzędzi. Podzespoły użyte do naprawy form mogą nie spełniać jakościowych testów odbiorcy końcowego. W rezultacie forma musi zostać w całości wymieniona.
Mikrospawanie laserowe jest rozwiązaniem, pozwalającym na uniknięcie wielu ograniczeń i problemów. Naprawa może być dokonana na miejscu i wymaga jedynie niewielkiej obróbki wstępnej i wykończeniowej, a osiągnięte parametry jakościowe są zgodne z parametrami oryginalnego, nowego narzędzia.
Zakres zastosowań:
- formy wtryskowe polimerów do pracy na gorąco;
- odlewy ciśnieniowe aluminium do pracy na gorąco;
- stemple i narzędzia tnące do pracy na zimno;
- matryce do odkuwek do pracy na gorąco;
- narzędzia do wytłaczania.
Zalety zastosowań laserów do regeneracji narzędzi:
- rentowność inwestycji
- oszczędność roboczogodzin;
- ograniczenie strat związanych z czasem i kosztem transportu narzędzi do naprawy;
- ograniczenie przestojów;
- krótszy czas reakcji od modyfikacji do realizacji projektu;
- stworzenie obszaru dla nowych aplikacji wewnątrz firmy.
Według najnowszych analiz amortyzacja inwestycji dokonuje się już w ciągu pierwszych dwóch lat, nawet w przypadku sporadycznego stosowania. Łatwo to uzasadnić przedstawiając ekonomiczną kalkulację finansowania lub leasingu.
Szybkość i prostota
Strumień lasera roztapia ręcznie podawany drut(rys. 1) wypełniając ubytek z dużą dokładnością i trwałością. Do wypełnień może być stosowany drut o średnicy od 100 µm. Możliwości uzyskania wysokiej dokładności wynikają z małego obszaru oddziaływania termicznego, szybkiego ogrzewania i chłodzenia oraz precyzyjnego sterowania mocą strumienia poprzez umiejętność odpowiedniego kształtowania impulsów (rys. 2). Wymienione czynniki eliminują ryzyko przegrzania materiału, przez co nawet części wrażliwe na tworzenie się mikropęknięć nie wymagają wstępnego podgrzewania. Staranna obróbka może być prowadzona nawet w bardzo ograniczonej przestrzeni (rys. 3), w trudnodostępnych miejscach i szczelinach. Unikalna, opatentowana metoda regulacji nachylenia układu optyki pozwala na pracę na pionowych płaszczyznach, bez obracania lub pochylania formy. Zazwyczaj dokładność po laserowej obróbce nie wymaga skomplikowanego wykańczania na centrum obróbkowym. W wielu przypadkach proste wykończenie spoin jest wystarczające.
 Zalety procesu:
- narzędzia i formy są przywracane do swego pierwotnego stanu;
- naprawa na miejscu, niewielkie wymagania w zakresie wykańczania;
- redukcja przestojów;
- spawanie drutem o średnicy od 100 µm;
- spawanie skomplikowanej geometrii;
- niski poziom przegrzania;
- małe ryzyko powstawania odkształceń, tworzenia mikropęknięć lub odpuszczania;
- spawanie stopów wysokoprocentowych stali narzędziowej;
- szybka modyfikacja projektu.
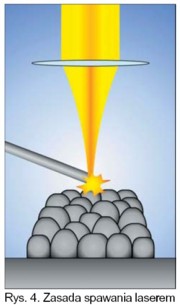
Spawanie laserem ma wiele zalet w stosunku do spawania TIG lub spawania plazmowego (rys. 4). Przede wszystkim metoda laserowa wprowadza znacznie mniej zmian w strukturze materiału. Stosowanie materiału wypełnienia o wyższej temperaturze topnienia poprawia właściwości naprawionej warstwy. Mniejsza warstwa przetopienia, większa precyzja oddziaływania, obróbka materiałów o twardości do 64 HRC, proste wykańczanie, brak odkształceń, niski poziom dostarczonego ciepła stanowią o wyższości spawania przy użyciu wiązki lasera. Oferowane urządzenia wyposażono w zaawansowane funkcje, poprawiając jakość spoiny.
Sweet Spot Rezonator– zapewnia stałą, dobrą jakość plamki przy skutecznym spawaniu niezależnie od jakości materiału, kompensując przy tym niewielkie odchyłki ogniskowania. Wiele materiałów może być spawanych jedynie ze względu na tę właściwość;
Synchro-Weld – funkcja umożliwia równomierne rozłożenie spoin na krzywej spawania. Proces zgrzewania został zsynchronizowany z prędkością posuwu w osiach;
Micro-Weld – zazwyczaj stosuje się drut o średnicy 0,3 mm. Specjalne aplikacje wymagają stosowania mniejszych drutów i większej precyzji. Opracowany przez firmę Rofin moduł Micro-Weld emituje plamkę 0,1 mm. Opcja Micro- Weld może być załączona za pomocą zwykłego przełącznika. W efekcie użycie drutu o średnicy 40 µm daje powtarzalną spoinę o wysokiej jakości.
W ofercie Carl Baasel Lasertechnik GmbH & Co. KG (Starnberg, Niemcy), oddziału korporacji Rofin-Sinar specjalizującego się w technice mikrolaserowej, znajdują się trzy urządzenia o wspólnej nazwie handlowej StarWeld do zastosowań w narzędziowniach. Są to (rys. 5):
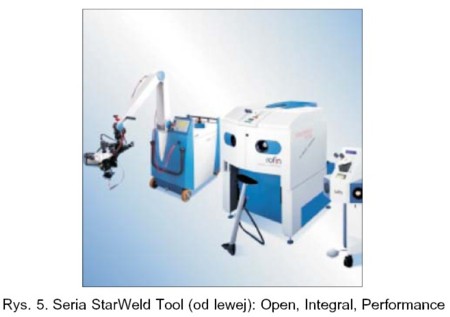
StarWeld Manual Performance CNC jest najczęściej kupowanym mikrolaserem przeznaczonym do spawania na rynku laserów sterowanych ręcznie – z możliwością rozbudowy sterowania 3 osi i opcją układu optyki o zmiennych nachyleniu. Niewielkie rozmiary urządzania, przy jednoczesnej precyzji układu, czyni zeń bardzo korzystną inwestycję. Połączenie sterowania CNC z możliwością ręcznego prowadzenia procesu spawania stanowi duże ułatwienie obsługi a dodatkowo skraca czas ustawiania i programowania. StarWeld CNC pozwala na obróbkę części o wymiarach 400x200x100 mm (dł. x szer x wys.) z powtarzalnością 2 µm. StarWeld CNC może być również używany jako ręcznie sterowany mikrolaser do spawania.
StarWeld Tool Integral – wyposażono w szeroko rozsuwane drzwi, precyzyjnie przesuwany stół, umożliwiający obróbkę części o długości do 50 cm i masie 350 kg. Umożliwi to spawanie podłużnych narzędzi i form. Opcja pracy z otwartymi drzwiami pozwala zmienić laser StarWeld Tool Integral w laser otwarty klasy IV – stację roboczą do spawania ponadgabarytowych części. Urządzenie jest zintegrowane i nie wymaga dodatkowych modułów chłodzenia czy dodatkowego modułu generatora wiązki. Urządzeniemoże być dodatkowo wyposażone w dźwig do załadunku.
StarWeld Tool Open – jest idealnym przykładem lasera mobilnego. Koniec z przestojami; duże narzędzia, formy mogą być teraz naprawiane na miejscu. Zrównoważony układ wysięgnika wspornikowego z zasięgiem 170 x180 cm (dł. xwys.) pozwala spawać największe części przy zastosowaniu manipulatora z wysuwanego pulpitu. Układ współrzędnych urządzenia jest ustawiany względem części, a proces spawania może odbywać się tylko wzdłuż jednej osi. Ogniskowa regulowana w zakresie 0,4 ÷1,6 mm oraz możliwość formowania impulsów dodają nowe funkcje do kształtowania spoiny.
Wszechstronny i sprawdzony w działaniu
Sterowane numerycznie spawanie laserem.
Czy spawanie laserem CNC może być rentowne? Czy sterowanie numeryczne nie jest zbyt złożone dla produkcji krótkoseryjnej? Dla typowej, krótkoseryjnej produkcji (10 ÷1000 szt.) unika się inwestycji w system lasera CNC postrzegając operację jako zbyt złożoną i czasochłonną. Nie dotyczy to serii urządzeń StarWeld, których obsługa jest niezwykle prosta. Operator może użyć komputerowej myszy lub klawiszy kursorów do ręcznego przesuwu osi, szybko wprowadzając planowaną ścieżkę obróbki. Rysunki mogą być tworzone za pomocą systemu CAD i wprowadzane do układu sterowania osi. Programowanie bezpośrednie CNC jest również możliwe. Wszystkie metody programowania mogą być ze sobą łączone pozwalając na korekcję zaprogramowanej ścieżki.
Układ optyki o regulowanym nachyleniu.
Opatentowany układ sterowania optyką w urządzeniu StarWeld Integral Tool może być stosowany z powodzeniem nawet przy skomplikowanej geometrii spawanej części. Optyka pozwala na dowolne prowadzenie wiązki lasera wzdłuż dwóch osi. Pionowe płaszczyzny, podcięcia, głębokie rowki i inne obszary o utrudnionym dostępie mogą być spawane bez obracania lub pochylania części. Jest to zaleta bardzo przydatna przy spawaniu dużych i ciężkich form lub narzędzi.
Precyzyjne sterowanie przesuwem osi.
StarWeld Tool Open jest przeznaczony do dużych form. W celu uzyskania wysokiej jakości spoiny i wyeliminowania konieczności późniejszego wykańczania, a tym samym obniżenia kosztów naprawy, wprowadzono dodatkowe precyzyjne osie. Zamontowano je na końcu ramienia przegubowego. W rezultacie uzyskano niespotykaną precyzję (np. przy użyciu drutu o średnicy 200 µm można uzyskać spaw 400 µm). Przemysłowe spawanie laserem, choć stosowane w Polsce od niedawna, ma przyszłość nie tylko w zakresie świadczenia usług, ale przede wszystkim naprawy własnych form i narzędzi. Często szybka naprawa narzędzia pozwala nie tylko uniknąć dodatkowych kosztów związanych z nie wywiązywaniem się z umowy, ale poprawia też konkurencyjność i niezależność od usługodawców.
(Materiały: Soditronik, opr. MI)


