
Szukam...
|
|
||
|
||
|
|


Seria maszyn ACW jest ostatnim osiągnięciem inżynierów firmy Wickman Coventry. Jest to wynik spełnienia oczekiwań użytkowników automatów wielowrzecionowych, którzy nie oczekują super dokładności . Seria ACW wykorzystuje tradycyjny system pozycjonowania bębna, który zapewnia więcej niż dobrą dokładność.
Wickman Coventry rozpoczęła szeroki program odbudowy i modernizacji pełnego zakresu maszyn 6-cio wrzecionowych od 16 mm (5/8”) do 82 mm (3 ¼”). Również przywrócono produkcję automatu 8 wrzecionowego 44 mm. Automaty do obróbki odlewów są produkowana tylko na indywidualne zamówienia.
Dzięki zastosowaniu ostatnich osiągnięć w zakresie kontroli, napędów I sterowania, seria maszyn ACW charakteryzuje się znacznie lepszymi parametrami pracy, elastycznością, dokładnością I prostotą obsługi. Wszystkie modele z serii ACW mogą być automatycznie ustawiane na dowolnym punkcie cyklu pracy poprzez proste użycie przycisku na pulpicie sterowniczym. To eliminuje ręczne ustawiania podczas nastawiania maszyny na nowy product.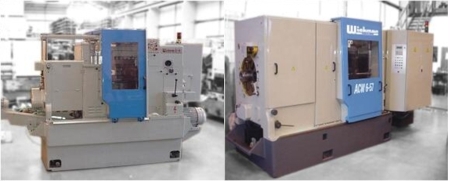
Czas ustawienie maszyny na nowy detal został tak znacznie zredukowany, że można ją stosować również przy mniejszych wolumenach produkcji. Poziom hałasu został tak zredukowany, że maszyna spełnia najbardziej wygórowane normy europejskie w tym zakresie.
Wprowadzenie serii ACW oznacza możliwość dostarczenia maszyny o podwyższonych parametrach za realnie niską cenę. Udało nam się to osiągnąć poprzez wykorzystywanie niektórych części z maszyn wcześniej wyprodukowanych lub wcześniej zakupionych , a poddanych przez producenta pełnej regeneracji.
Regeneracja dokonywana jest w oparciu o oryginalną dokumentację Wickman I wszytkie takie elementy spełniają wymagania I posiadają tolerancje zgodne z parametrami części nowych. Udzielana jest też dla nich identyczna gwarancja jak dla części nowych.
Seria ACW oznacza możliwość ekonomicznej wymiany parku maszynowego a poprzez to jest kontynuacją idei długowieczności I wysokiej wartości maszyn z jaką kojarzona jest od dawna firma Wickman Coventry.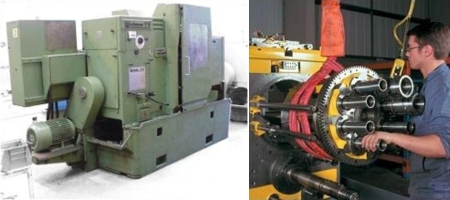
Maszyna ACW 6-44 CNC jest najnowszym dzieckiem Wickman Coventry. Została pokazana w 2006 roku. Maszyna posiada 4 suporty CNC, co pozwala na realizację bardzo skomplikowanych procesów obróbczych. Maszyna była eksponowana na targach : Simodec (Francja), Biem (Hiszpania) i MACH (Birmingham).
Konfiguracja maszyny Wickman ACW 6-44 CNC
- 4 – Standardowe suporty poprzeczne – programowana kontrola podawania – te 4 standardowe suporty pracują analogicznie jak w tradycyjnych maszynach krzywkowych Wickman na wrzecionach 1,2,3 I 6 , posuw jest regulowany suwakami umieszczonymi na każdej stałej krzywce sterującej poszczególnym wrzecionem a prędkość skrawania/podawania jest regulowana przez servo motory sterowane numerycznie. Martwe punkty mogą być wykorzystane do analizy pozycji na suporcie.
- 2 – dwuosiowe suporty CNC na wrzecionie 4 i 5 – Suporty są całkowicie sterowane numerycznie z napędem silników Siemens synchronicznych 4.0NM . Posuwy suportu na osi Z- to 80mm, na osi X- 50mm. Suporty sa mocowane na suwakach V – kształtnych I są pozycjonowane z precyzją rzędu 5.0mm skoku gwintu. Maksymalna prędkość skrawania jest 15m/min .Suporty mogą być używane do toczenia, wiercenia, profilowania I gwintowania pojedynczego.
- 1 – jednoosiowy support poprzeczny CNC na pozycji 4 (obok suportu dwuosiowego). Ten support może być używany do kształtowego szlifowania obróbki czołowej I wygniatania gwintu. Oś X ma posuw 50mm. Specjalne napędy z suportów poprzecznych ani krzywki nie są już potrzebne.
- 2 – jednoosiowe (oś W) długie suporty (górne niezależne) na pozycjach 4 i 5 – Są to jednoosiowe suporty CNC ze 150mm programowanym posuwem. Suporty są napędzane Siemens synchronicznym servomotorem o mocy 11.NM. . Maksymalna szybkość obróbki - 15m/min. Te suporty można używać do wiercenia, rozwiercania czy też pełnego gwintowania itp.
- 1 – dodatkowy napęd jednoosiowy CNC (opcja) – Na tym suporcie można ustawić przyrząd dodatkowy jak gwintownik lub przystawki do długotrwałego wiercenia lub toczenia.
- 1 – blok centralny/support główny – Sześciokątny blok z posuwem 178 mm programowalna szybkością przesuwu.
- Maksymalna pojemność wrzeciona – 44.5 mm maksymalna średnica pręta okrągłego (47mm przy zainstalowanym automatycznym podajniku Pietro Cucchi ), 38.5mm (40mm z Cucchi) dla prętów sześciokątnych.
- Urządzenie do zatrzymywania wrzeciona – maszyna na życzenie może być wyposażona w to urządzenie za dopłatą..
Specyfikacja maszyny: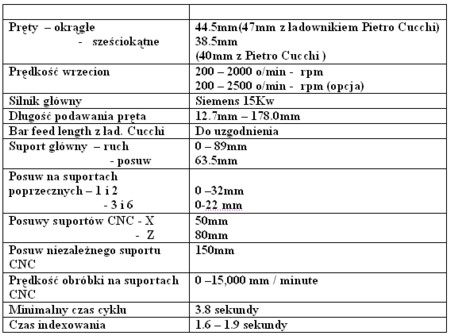
System sterowania - Siemens 840 D CNC kontrolujący 12 osi. W standardowym wykonaniu maszyny 9 z możliwych 12 osi jest numerycznie programowana I kontrolowana pozostawiając 3 wolne kanały do programowania ew. Urządzeń dodatkowych. Użytkownik steruje maszyną z ruchomego manipulatora, który może być przemieszczany na każdą stronę maszyny. Prace impulsową, chłodzenie, transporter odpadów oświetlenie również mogą być sterowane z tego manipulatora. Manipulator składa się z aktywnego ekranu o przekątnej 10.4” oraz klawiatury. Maszyna ma oprogramowanie ISO standard.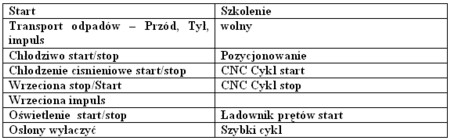
Silnik główny – indukcyjny silnik 15KW z 1500 rpm, momentu 95.5NM. Można zaprogramować maszynę na obroty 2500 o/min co zredukuje szarpnięcia przy mniejszych prędkościach obrotowych wrzecion. Dodatkowo może być zainstalowana przekładnia 2 stopniowa. Napęd przekazywany jest paskiem zębatym Goodyear.
Prędkości wrzecion – Są komputerowo programowane w zakresie 200- 2000 o/min (RPM), Programowanie to pozwala na dopasowanie prędkości do rodzaju obróbki I materiału, znacznie redukuje hałas I eliminuje wibracje. Zmiana kół zębatych nie jest już więcej konieczna. Czas ustawiania maszyny do pracy jest znacznie krótszy niż w maszynach krzywkowych.
Silnik posuwu – Siemens servomotor synchroniczny, 36NM
Prędkość (dla suportów zwykłych) – Jest programowana komputerowo. Zakres od 0.010 – 1.5mm / obrót. W ten sposób można łatwo dopasować prędkość do wymagań procesu technologicznego, łatwiej przestawić na inne procesy, znacznie zredukować hałas pracy.
Czas indeksowania (martwy) – 1.6 – 1.9 sekundy , jest programowalny I zleży od wielkości przerabianego pręta I jest tak dobierany, aby eliminować niepotrzebne obciążenia maszyny.
Czas cyklu – minimalny czas cyklu 3.8 sekundy może być osiągany...
Kompensowanie błędów pozycjonowania wrzeciona – pozycja każdego wrzeciona (wobec bębna) jest dokładnie ustalana I zapisywana w pamięci komputera sterującego z uwzględnieniem niezbędnych ewentualnych ofsetów. Każde wrzeciono CNC można zaprogramować na kompensowanie ewentualnych błędów pozycji wrzecion o ile takie wystąpią. Każde wrzeciono ma swą unikalną identyfikację I jest ona rozpoznawana przez komputer sterujący. System rozpoznawania pozycji wrzecion jest zawsze aktywny , nawet po spadku lub zaniku napięcia w maszynie.
Smarowanie maszyny – zastosowano tu system podwójny. Łoża, krzywki I osie są smarowane systemem impulsowym Vogel. Bęben wrzecionowy, łożyska wrzecion I elementy napędów są smarowane w sposób ciągły w systemie recyrkulacji.Cały system jest monitorowany komputerowo.
System chłodziwa – olej lub chłodziwo jest dostarczane do strefy pracy z maksymalną wydajnością 270 litrów / minutę pod ciśnieniem 1.5 bar. Jest dystrybuowany systemem giętych przewodów z dyszami.
System wysoko - ciśnieniowego chłodzenia – ten system dostarcza 60 litrów/minutę pod ciśnieniem 40 bar. Składa się ze zbiornika 300 litrowego I filtra o 60 micron filtracji. Jest to system opcjonalny za dodatkową opłatą.
System osłon – maszyna jest całkowicie zabezpieczona osłonami I specjalnymi czujnikami/wyłącznikami. System zabezpieczenia jest zgodny z wymaganiami odpowiednich przepisów europejskich.
Usuwanie wiórów
- Standardowy transporter – śrubowy system Archimedes .
- Transporter zgarniakowy
- Transporter członowy płytowy
- Bez transportera – maszyna może być ustawiona w systemie centralnego odbioru opiłków I chłodziwa spod każdej maszyny.
Maszyna dostarczana jest ze standardowym stojakiem na surowiec oraz mechanizmem podawania materiału. Standardowe ustawienie dotyczy prętów a długości 330 cm, może zostać zwiększone do 400 cm na życzenie.
Automatyczne podawanie – Można maszynę wyposażyć w dopasowany automatyczny ładownik firmy Pietro Cucchi lub Giovanni Cucchi. Długości prętów jak wyżej.
Osłony akustyczne – maszyna jest całkowicie zabudowana w części podawania prętów I ich prowadzenia co znacznie redukuje hałas pracy.
Tuleje zaciskowe I podające – typowe tuleje Wickman można stosować. Można również używać tulei szybko-wymiennych co zmniejsza czas ich wymiany do ok. 6 minut.
Detektory I czujniki – Dodatkowo możemy maszynę wyposażyć w czujniki braku materiału na wrzecionie, kontroli średnicy, złamania wiertła, gwintownika czy narzędzia.
Dodatkowe wyposażenie
Firma Wickman posiada ponad 70-letnie doświadczenie w produkcji maszyn wielowrzecionowych, posiada więc też rozległe doświadczenie w technologii produkcji I obróbki detali, które są wytwarzane na tych maszynach. Podczas tych 70 lat skonstruowano I zastosowano wiele unikalnych rozwiązań I narzędzi dla maszyn Wickman.
Większość przystawek I standardowych narzędzi Wickman można stosować również na maszynach serii : ACW – CNC.
Obróbka tyłu detalu / przechwyt wrzeciona
- Bezkrzywkowe wrzeciono – służące do obróbki detalu z odwrotnym kierunkiem obrotów może być dostarczone. System otwierania I zamykania tulei jest programowany komputerowo dla tego wrzeciona.
- CNC – przy bardziej skomplikowanych detalach można zastosowąć wrzeciono komputerowo sterowane, umożliwiające kontrolę liniowości. Jego napęd można przenosić z napędu maszyny lub w opcji może mieć własny napęd silnikiem prądu stałego pozwalającym na zmianę obrotów płynną.
- Standardowy przechwyt Wickman – też może pracować z tą maszyną.
- Hydrauliczny/pneumatyczny przechwyt – można też zastosować.
- Hamulec przechwytu – może być dostarczony z przechwytem co ułatwi odwrócenie detalu I uniemożliwi jego upadek.
- Przechwyt 2 biegowy z opcją hamowania – jest on z napędem pneumatycznym I umożliwia pracę na 2 prędkościach.
- Opiłowanie tyłu detalu – standardowe urządzenie Wickman lub specjalne o dużej wytrzymałości można tu zastosować.
- Przechwyt I gwintownik, przechwyt I nacinak, przechwyt I frezowanie itp. – różne tego typu przystawki narzędziowe można zastosować.
- CNC przystawka do obróbki detalu od tyłu – przystawka umożliwia wykonanie bardziej skomplikowanych operacji obróbczych.
- Przystawki do odwrotnej obróbki można stosować dla pozycji 3 i 6.
- Długi detal / wydawanie tyłem – jest możliwe takie przekonstruowanie wrzeciona, że detal po obróbce będzie cofany do tyłu maszyny ( dotyczy to obróbki bardzo długich elementów) .
Gwintowanie
Można wykonać stosując następujące narzędzia lub wykorzystując poniższe funkcje maszyny:
- Nacinanie gwintu z suportu poprzecznego CNC . Ta operacja zwalnia pracę maszyny, ale umożliwia uzyskanie gwintu bardzo wysokiej jakości.
- Pełne gwintowanie – poprzez łatwo montowalne sprzęgło pneumatyczne. Start I koniec gwintowania można kontrolować komputerowo. Można też stosować standardowe sprzęgło gwintujące Wickman. Jeśli gwintowanie jest planowane dla pozycji 4 lub 5 napęd gwintownika można uzyskać przenosząc go z niezależnych suportów CNC.
- Frezowanie gwintu – przy zastosowaniu normalnej przystawki Wickman.
- Wycinanie gwintu – przy zastosowaniu normalnej przystawki do wycinania Wickman . Są rózne dla wewnętrznego I zewnetrznego gwintu.
- Wygniatanie gwintu – stosujemy przystawki Winter, Landis, Fette lub podobne.
Szybkie wiercenie – w standardowej konfiguracji Wickman lub wysokociśnieniowe podawanie chłodziwa poprzez wrzeciono I wiertło (max 70 bar) można zastosować.
Wycinanie – poprzez przystawki typu rampy, typu ramiennego, typu podwieszonego, rotacyjno/frezujące itp.
Obróbka kształtowa – poprzez standardowe przystawki.
Rowkowanie, wiercenie I frezowanie – wykończanie
- Synchroniczne robienie rowków - centrycznie I nie centrycznie
- Synchroniczne wiercenie I frezowaie promieniowe
- Przystawki do fazowego frezowania I rowkowaniae, for off centre drilling.
- Frezowanie – centralnie I niecentralnie
Rozwiercanie I przeciąganie
- Rozwiercanie – wolne wrzeciono rozwiercające lub przyśpieszone z synchronicznym wrzecionem .
- Przeciąganie z własnym napędem – wrzeciono synchronicznie obrotowe.
- Przeciąganie swobodne – np .. Tangi Flow
Znakowanie
- Rolkowe – z suportu poprzecznego w różnych opcjach.
- Głowica znakująca frontowa – z suportu głównego .
- Głowica fazowa – do znakowania na krawędziach sześciokąta.
Wiercenie, frezowanie I gwintowanie z suportu poprzecznego
- Wiercenie – pojedyńcze I wielokrotne
- Wiercenie normalne I rurowe (trepan)
- Rozwiercanie
- frezowanie – płaskie,rowkowe itd..
Przystawki ekscentruyczne
- Ekscentryczne wiercenie, toczenie, rozwiercanie itp.
Toczenie I podcinanie
- Toczenie promieniowe, kątowe, długie, podcinanie itp.
Produkcja kół zębatych I ślimakowych
- Frezowanie zebów
- Generowanie ślimacznicy
Żłobienie I dogniatanie
- Żłobienie olejowe
- dogniatanie
Kalibrowanie z suportu poprzecznego I nacinanie
- kalibrownice – Wickman, Peterson, IMG, TSE
- nacinarki
(EKOTEX TRADING - Z. GÓRECKI, opr. MI, JP)


