
Szukam...
|
|
||
|
||
|
|


Tegoroczny poznański salon obrabiarek i narzędzi MACH-TOOL 2005 obfitował w tysiące nowoczesnych technologii - produktów i rozwiązań dla naszej branży. Specjalnie dla Was wybraliśmy kilka z nich, by zaprezentować je bliżej w naszym portalu.
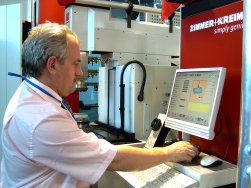 Pierwsza z nich jest zaprezentowane na salonie MACH-TOOL nowatorskie i elastyczne dla użytkowników gniazdo obróbki erozyjnej Cocoon marki Zimmer+Kreim z oferty firmy VECTOR. Cocoon jest najbardziej kompaktowym, całkowicie automatycznym gniazdem obróbki erozyjnej, z dotychczas oferowanych przez rynek. Łączy on w sobie zdolność adaptacyjną systemu handlingowego Chameleon z wysoko precyzyjnym potencjałem maszyny z rodziny genius. Zaletą Cocoona jest przystosowanie do frezarek HSC oraz innych technologii. Ponadto istnieje możliwość połączenia gniazda z siecią lub samodzielne sterowanie. Możliwość uzupełniania kolejnych wersji wyposażenia. W pakiecie wyposażenia znajduje się drążarka wgłębna genius 600-2, bazowy segment magazynowy na 60 elektrod i 8 palet 148 mm. Podwójny uchwyt zmieniacza, uchwyty zaciskowe - pinoli i stołowy. Urządzenia odsysające i gaśnicze, a także oprogramowanie użytkowe PROZUK. Prezentacje Cocoona na stoisku firmy VECTOR gromadziły duże grona publiczności.
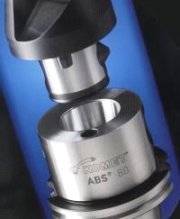 Kolejną innowacją zaprezentowaną podczas targów był system narzędzi obrotowych ABS marki KOMET. Złącze składa się z dwóch podstawowych elementów - "żeńskiego” gniazda i "męskiego” chwytu. Dokładne wymiary ustawcze systemu ABS wraz z wyjątkowo małym luzem ustawczym powodują minimalne przesunięcie w samocentrującym się styku. Dlatego też połączenie to jest mocne i zapewnia wysoką powtarzalność pozycjonowania narzędzi podczas ich wymiany oraz przeciwdziała drganiom. System ABS często wykorzystywany jest poprzez bezpośrednie uzbrojenie gniazda wrzeciona obrabiarki w złącze ABS. W porównaniu ze stosowanymi we wrzecionach typami chwytów o dużych stożkach, chwyty narzędziowe systemu ABS umożliwiają stosowanie narzędzi o długim wysięgu.
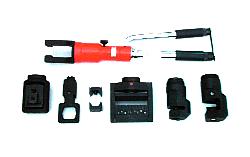 Ciekawostką, jak się okazuje budzącą ogromne zainteresowanie zwiedzających tegoroczne targi były ręczne praski hydrauliczne, wystawione przez producenta – poznańską firmę Banaszak. Praska hydrauliczna PH-6 przeznaczona jest do zaprasowywania końcówek kablowych 16-300mm, cienko i grubościennych, oraz wg. norm DIN VDE. Sprawdzają się w łączeniu żył w mufach kablowych wykonania bezkońcówkowego i śrubowego, a także w zakańczaniu jednodrutowych żył kabli aluminiowych o przekroju od 35 do 240 mm, przy zastosowaniu urządzenia UPD-1. Ponadto praska PH-6 służy do przecinania płaskowników, kątowników i prętów okrągłych przy pomocy głowicy GP-6, wykonywania otworów w szynach AL, CU i płaskownikach stalowych przy pomocy głowicy GD-6. Rewelacyjne do przecinania skorodowanych nakrętek przy pomocy głowicy PN-6, zaprasowywania końcówek przewodów izolowanych typu ASX Sn, wyginania szyn prądowych AL i CU oraz płaskowników stalowych przy pomocy giętarki. Zaprasowywanie końcówek lub złączek na żyle, dokonuje się poprzez pompowanie dźwignią ruchomą, co powoduje zwieranie się szczęk zaprasowywujących (szczęki umieszczone są w głowicy praski). Rozwarcie szczęk następuje samoczynnie po odkręceniu zaworu odciążającego, znajdującego się w korpusie. Umożliwia to wyjęcie zaprasowanego elementu. Praską można pracować w dowolnej pozycji. Po zakończonej pracy praskę PH-6 należy przechowywać w pozycji pionowej głowicą w dół. W opinii zwiedzających stoisko firmy Banaszek, zaprezentowane praski hydrauliczne są technologią przyszłości.
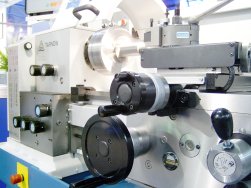 Czas na duże maszyny! Zakłady Mechaniczne „TARNÓW” S.A. pokazały na poznańskim salonie tokarkę uniwersalną LZ-360. Wyróżnia się ona uniwersalnym charakterem i przeznaczona jest do precyzyjnego wykonywania części średniej wielkości w zakresie dokładności narzędziowej wg DIN8605. Można na niej wykonywać wszelkie operacje tokarskie tj.: - toczenie, planowanie, wytaczanie, toczenie stożków, wiercenie otworów, nacinanie gwintów metrycznych i calowych modułowych. Dzięki zastosowaniu dwuzakresowego, bezstopniowego napędu, w maszynie uzyskano dużą rozpiętość prędkości obrotowej wrzeciona, co umożliwia obróbkę optymalnymi parametrami skrawania, a tym samym ekonomicznie wykorzystanie mocy silnika. Maszyna przystosowana jest do obróbki przedmiotów mocowanych w uchwycie lub kłach.
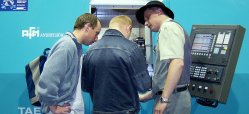 Równie dużym zainteresowaniem cieszyła się Tokarka uchwytowo-kłowa typ TAE-30N, przywieziona na targi przez Andrychowską Fabrykę Maszyn. TAE-30N jest uniwersalną dwuosiową tokarką sterowaną numerycznie z głowicą rewolwerową. Tokarka przeznaczona jest do obróbki materiału mocowanego w kłach, uchwycie, oraz może być przystosowana do obróbki z podajnika pręta. Ogólna sztywność łoża, suportów i głowicy rewolwerowej pozwala na obróbkę z wygórowanymi parametrami skrawania przy wykorzystaniu nowoczesnych narzędzi skrawających. Głowica rewolwerowa wyposażona jest w narzędzia obrotowe, o osiach równoległych lub prostopadłych do osi wrzeciona, pozwalające dodatkowo przy zatrzymanym wrzecionie wykonać takie operacje jak wiercenie i frezowanie wzdłużne lub poprzeczne. Wrzeciono wyposażone jest w cechę pozycjonowania kątowego, co pozwala powyższe operacje narzędziami obrotowymi wykonywać pod dowolnymi kątami wielokrotnie. Przy obróbce przedmiotów mocowanych w kłach (dla jednego zamocowania) można wykonywać następujące rodzaje obróbki: - planowanie powierzchni czołowych, toczenie walcowe wielostopniowe z wcinaniem rowków czy podtoczeń szlifierskich, toczenie powierzchni kulistych, toczenie powierzchni stożkowych, toczenie gwintów prawych lub lewych, cylindrycznych lub stożkowych jedno lub wielowchodowych. Tokarkę uchwytowo-kłową typ TAE-30N charakteryzuje sztywna konstrukcja łoża w układzie dwóch prowadnic prostkątnych hartowanych odchylonych o kąt 15 stopni od pionu. Napęd główny wrzeciona zrealizowano przy pomocy napędu bezpośredniego od silnika o mocy 12 lub 7kW (z bezstopniową regulacją) na wrzeciono przy użyciu specjalnego pasa rowkowego pozwalającego na cichą i bezwibracyjną pracę maszyny.
Opracował:
(WA)
Na podst. informacji wystawców MACH-TOOL 2005


