
Szukam...
|
|
||
|
||
|
|


GALIKA: Firma Alzmetall została założona w 1946 r. i od początku jej działalności była produkcja maszyn do obróbki metalu. Nazwa Alzmetall pochodzi od rzeki Alz, nad którą położona jest miejscowość Altenmarkt. W południowej Bawarii, gdzie znajduje się Altenmarkt, swoje siedziby posiadają renomowane niemieckie firmy z przemysłu maszynowego m. in. firma Heidenhain, znany producent systemów pomiarowych i sterowań CNC.
Wobec dużego popytu na wysokiej klasy odlewy żeliwne i obrabiarki, działalność Alzmetall skupia się na produkcji na potrzeby przemysłu maszynowego i samochodowego. Odbiorcami wyrobów są m.in. firmy: VW, ZF, Daimler Chrysler, Ford, Beck, Aluminium Technologie, czy też wspomniana już firma Heidenhain. Firma zajmuje się produkcją odlewów żeliwnych, przemysłowych wiertarek kolumnowych, frezarek i centrów frezarskich CNC, oraz maszyn zespołowych. Odlewnia żeliwa produkuje na zautomatyzowanych liniach odlewniczych wyroby na własne potrzeby oraz usługowo dla odbiorców zewnętrznych. Roczny przerób odlewni przekracza w wyrobach 7.000 ton. Dzięki własnej odlewni udział produkcji własnej w wyrobach przekracza 73 % całkowitego procesu technologicznego poszczególnych części. Produkcja maszyn do obróbki metalu stanowi podstawową pozycję w działalności firmy, a doświadczenie w tej dziedzinie wyznacza suma sprzedanych wyrobów - ponad 170 000 urządzeń. Znaczący udział w produkcji maszyn mają przemysłowe wiertarki stołowe i kolumnowe. W tej dziedzinie Alzmetall posiada ogromne doświadczenie poparte wieloma patentami, co znajduje swoje odzwierciedlenie na rynku tych maszyn w Niemczech.
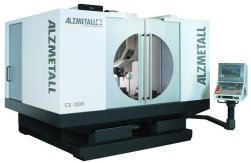
 Do ważnej grupy wyrobów Alzmetall należą frezarki i centra frezarskie CNC. Frezarki CNC i centra frezarskie są podzielone na dwie główne grupy: CS i GS i oznaczone liczbą wskazującą na maks. przesuw w osi X np CS 1200 przejazd w osi X – 1200 mm. Obrabiarki CS 600, CS1200 i CS1200 P posiadają stoły krzyżowe (detal porusza się w osiach X i Y) i wrzecienniki poruszające się na kolumnach pionowych w osi Z. W obrabiarkach CS 2500 zastosowano przesuw kolumny z wrzeciennikiem w osi X w dwojaki sposób: X-2500 mm, lub 2 x X-800 mm. Taki sposób przesuwu powoduje, że obrabiarka może być wykorzystywana jako maszyna dwuprzestrzenna (podczas obróbki na jednej „połówce” zakresu osi X mogą być wykonywane czynności obsługi ręcznej np wymiana obrabianych detali na drugiej „połówce”), lub jako jednoprzestrzenna maszyna o całkowitej długości przesuwu w osi X – 2500 mm.
Obrabiarki CS 1200, CS 1200 P i CS 2500 posiadają we wszystkich osiach wyłożone substancją ślizgową „Turcite”, prowadnice stałe, będące częścią korpusu maszyny, natomiast obrabiarki CS 600 posiadają prowadnice profilowe, przykręcane do korpusu maszyny. W każdym przypadku systemu prowadnicowego w maszynach CS ogólną zasadą jest czteropunktowe podparcie w każdej osi. Wszystkie obrabiarki typu CS wyposażone są we wrzeciona mechaniczne napędzane odseparowanymi silnikami AC.
W tym przypadku podstawową zaletą jest duża odporność na kolizje ze względu na rozdzielenie wrzeciona od silnika napędzającego.
Kolejnym typem obrabiarek są centra frezarskie GS. Tu występują dwa rodzaje maszyn: GS 800 – 3 i GS 800 – 5. Obrabiarki Alzmetall GS 800 są szczególnymi maszynami, w odróżnieniu od typu CS, zbudowanymi w systemie kinematyki „Gantry”. System „Gantry” oznacza konstrukcję o górnym układzie przesuwu osi i charakteryzuje się umieszczeniem czoła wrzeciona poniżej wszystkich prostoliniowych prowadnic przesuwowych. Takie rozwiązanie kinematyki obrabiarki powoduje, że przedmiot obrabiany podczas pracy maszyny pozostaje nieruchomy, a narzędzie wykonuje ruchy w osiach X,Y,Z. Jest to rozwiązanie, które nie znajduje obecnie żadnej konkurencji w zakresie stabilności obróbki, kontroli procesu technologicznego i precyzji obróbki. Problemem podstawowym w zakresie
obróbki precyzyjnej, pozostaje wybór rodzaju napędu i odczytu położenia w każdej z osi.
Istnieją obecnie dwa dominujące systemy w konstrukcji współczesnych obrabiarek: system napędu i pomiaru bezpośredniego – przetwornik obrotowo-impulsowy umieszczony na śrubie napędowej osi, lub liniał optyczny albo magnetyczny kontrolujący pozycję i kierujący przez system sterowania dane do silnika napędu osi.
Obydwa systemy mają wady i zalety względem siebie. Pierwszy posiada lepsze wyniki w dokładności przesuwów dynamicznych, drugi natomiast jest dużo lepszym rozwiązaniem w zakresie pozycjonowania statycznego osi.
 Firma Alzmetall w obrabiarkach typu GS wprowadziła zupełnie inne rozwiązanie, stosując w maszynach GS podwójny system napędu i kontroli osi. Prostoliniowe robocze przesuwy osiowe w maszynach typy GS wynoszą X= 800 mm,Y= 800 mm, Z= 600 mm. Jednakże w przypadku osi Y rzeczywisty przesuw osi Y, ze względu na poza-przestrzenną obsługę magazynu narzędziowego wynosi 1200 mm. Ponieważ ta odległość jest zbyt duża dla osiągnięcia konwencjonalnymi metodami dokładności pozycjonowania poniżej 10 mikrometrów, w maszynach Alzmetall GS 800 zastosowano podwójny system śrub napędowych i liniałów optycznych dla osi Y.
Śruba nr 1 ustawia oś Y na wskazanej przez system sterujący pozycji, w tym samym czasie śruba nr 2 kontrolowana przez sygnał z liniału nr 1 i liniału nr 2 wykonuje ruchy korygujące system kinematyki do mechanicznej pozycji równoległej do ruchu śruby nr 1. Taki system eliminuje wpływ termicznego wydłużenia osi mechanicznych kinematyki. To nowatorskie rozwiązanie łączy dwa sposoby osiągania wysokiej dokładności pozycjonowania zarówno statycznie jak i dynamicznie. Oznacza to bardzo wysoką dokładność obrabiarki typu GS w osiąganiu pozycji zadanej, odzwierciedlonej w wynikach testów dokładności interpolacji kołowej we wszystkich płaszczyznach trójwymiarowej przestrzeni. Osiągalna dokładność nie przekracza całkowitego błędu 0,007 mm kołowości interpolacji okręgu w płaszczyznach X-Y, X-Z, Y-Z. Wprowadzenie drugiego liniału w osi Y zostało spowodowane dużą odległością pomiędzy prowadnicami tej osi, co w przypadku rozstawu prowadnic osi X nie było konieczne. Tym niemniej w osi X zostały zastosowane dwie śruby napędowe, wśród których pierwsza zachowuje charakter napędu typu „Master”, a druga napędu typu „Slave”. Wykorzystując nadzór dwu liniałowy osi Y, oś X dostosowuje się, przy osiąganiu pozycji (również dynamicznie), do zadanych wartości osi Y. Wszystkie osie mają czteropunktowy system podparcia prowadnicowego, co eliminuje nadmierny skręt przy przesunięciach prostoliniowych.
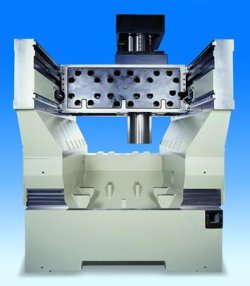 Maszyny typu GS wyposażone są we wrzeciona wysokoobrotowe ( 12 000 lub 24 000 obr. / min), oddzielone od napędu sprzęgłem bezpieczeństwa – uniemożliwiającym kosztowne skutki kolizji. Specjalną cechą maszyn typu GS jest odseparowanie źródeł ciepła od prowadnic i systemów pomiarowych. Wszystkie silniki osiowe znajdują się po za przestrzenią obróbczą i obudowami łożysk osi maszyny. Cylindryczna obudowa wrzeciona z silnikiem i sprzęgłem napędowym, na której znajdują się rozmieszczone, co 90 stopni prowadnice osi Z, eliminuje punktowy wpływ ciepła poza obróbkowego na przestrzeń roboczą maszyny. Tego typu rozwiązanie firma Alzmetall wprowadziła przy użyciu supernowoczesnej wirtualnej metody termicznego rozkładu punktów konstrukcyjnych obrabiarek. Firma Alzmetall, posiadając własną odlewnię żeliwa była w stanie błyskawicznie weryfikować i potwierdzać wyniki obliczeń modelu wirtualnego, czego efektem jest wprowadzenie do produkcji w 2001 r. centrum frezarskiego GS 800. Znaczenie tego rozwiązania dla niemieckiego przemysłu obrabiarkowego, potwierdza przyznanie w 2002 r. branżowej nagrody w dziedzinie innowacyjności. Centrum frezarskie Alzmetall GS 800 – 5 jest obrabiarką 5-osiową, w której przedmiot obrabiany wykonuje ruchy obrotowe, a narzędzie ruchy prostoliniowe.
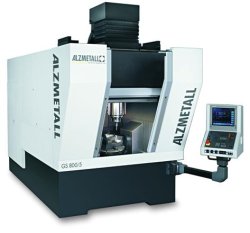 Stół obrotowo-uchylny o średnicy 800 mm i zakresie wychylenia +/- 120 stopni, umożliwia obróbkę detali o masie do 1,5 tony. Ponieważ stół jest zakotwiony w korpusie obrabiarki w miejscu w którym umieszcza się stół stały, możliwa jest modernizacja maszyny przez serwis w siedzibie użytkownika, ponieważ wyjustowanie systemu odbywa się metodą elektronicznej kompensacji siatki położenia. Oznacza to możliwość doposażenia maszyny 3-osiowej w kolejne dwie osie bez konieczności transportu obrabiarki do producenta. Obrabiarki Alzmetall GS 800, dzięki swym innowacyjnym unikalnym rozwiązaniom konstrukcyjnym, należą do elitarnej grupy najdokładniejszych maszyn skrawających na świecie. Galika poleca stosowanie tych maszyn zarówno w precyzyjnej produkcji jednostkowej jak i wielkoseryjnej.
Marek Kuźmiński
Galika Warszawa


