
Szukam...
|
|
||
|
||
|
|


FANAR: Współczesne obrabiarki sterowane numerycznie, a szczególnie centra obróbkowe, zapewniają możliwość wyboru różnych metod gwintowania oraz uzyskanie wysokiej prędkości i wydajności obróbki.
Wybór optymalnej metody i parametrów obróbki gwintowania wynika z uwarunkowań technicznych, z których najważniejsze to zapewnienie sztywności układu: obrabiarka - uchwyt - przedmiot - narzędzie (szczególnie podczas pracy narzędziami węglikowymi), a także ze względów ekonomicznych (przede wszystkim z konieczności minimalizacji kosztów wytwarzania). Fabryka Narzędzi FANAR SA systematycznie rozszerza swoją ofertę narzędzi do gwintów, mając na względzie dostosowanie jej do potrzeb klientów. Oprócz grupy wyrobów o ugruntowanej już pozycji na rynku (gwintowniki wysokowydajne i wygniataki przeznaczone do pracy na wszelkiego rodzaju obrabiarkach konwencjonalnych), FANAR wprowadził na rynek gwintowniki S-NC przeznaczone do pracy na obrabiarkach sterowanych numerycznie z synchronizacją ruchów posuwowego i obrotowego wrzeciona.
Nowością w ofercie są węglikowe narzędzia do frezowania i toczenia gwintów firmy CARMEX Precision Tools Ltd., której FANAR jest wyłącznym przedstawicielem w Polsce. Asortyment firmy uzupełniają oprawki maszynowe do mocowania narzędzi do gwintów oraz inne narzędzia trzpieniowe.
 GWINTOWANIE GWINTOWNIKAMI S-NC
Narzędzia:
- gwintowniki o symbolu S-NC przeznaczone do pracy z podwyższoną prędkością na
obrabiarkach CNC z funkcją gwintowania synchronicznego ridgit tapping,
- specjalna konstrukcja ostrza,
- wymiary przyłączeniowe wg norm DIN 371 i DIN 376,
- dwie odmiany:
- B - do otworów przelotowych,
- C R45 - do otworów nieprzelotowych (do 2,5 D),
- materiał HSSE - PMS,
- pokrycie TiN.
Zakres zastosowania:
- oferowany zakres gwintów: M5 ÷ M16,
- materiał obrabiany: stal automatowa, stale konstrukcyjne
węglowe i niskostopowe, ulepszone do 1000 MPa, stale nierdzewne,
żeliwo sferoidalne, stopy Al z Si < 10%,
- przykładowe parametry:
stal 45 v=50 m/min
0H18N9 v=30 m/min
GGG 40 v=50 m/min
- chłodziwo: emulsja min 9%.
ZALECANE OPRAWKI: OGSS, OGT, OGTS (katalog: Oprawki maszynowe - FANAR)
Uwaga: wymagana maszyna CNC (z funkcją gwintowania synchronicznego)
Zalety:
- jedno narzędzie do szerokiej gamy materiałów obrabianych,
- wymagane oprawki są tańsze i mniejsze niż standardowe,
- bardzo dobra powtarzalność głębokości gwintowania, brak
rozbicia poosiowego,
- podwojona prędkość skrawania.
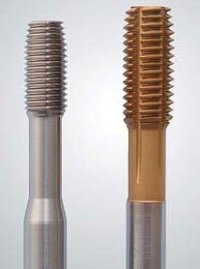 GWINTOWANIE WYGNIATAKAMI
Narzędzia:
- wygniataki o symbolu WGN wykonane z rowkami smarowymi,
- wymiary przyłączeniowe wg DIN 371 i DIN
376,
- jedna odmiana do otworów przelotowych
i nieprzelotowych,
- materiał ostrza HSSE - PM,
- pokrycie TiN.
Zakres zastosowania:
- oferowany zakres gwintów: M2 ÷ M16,
- materiał obrabiany:
- wytrzymałość doraźna na rozciąganie
Rm=maks. 900 MPa,
- wydłużenie względne A5=min 10%,
- stale niskowęglowe, aluminium i stopy
Si < 5%, stale nierdzewne,
- przykładowe parametry:
- stal 45 v=30 m/min
- Al niestopowe v=40 m/min
- chłodziwo: olej obróbkowy wysokiej jakości
np. Terebor.
ZALECANE OPRAWKI: OGSS, OGT, OGTS
Zalety:
- obróbka bezwiórowa,
- jedno narzędzie do otworów przelotowych
i nieprzelotowych,
- możliwe gwinty dłuższe niż przy nacinaniu
gwintownikami,
- bardzo gładkie flanki gwintu,
- brak rozbicia poosiowego.
 FREZOWANIE GWINTÓW FREZAMI PEŁNOWĘGLIKOWYMI (VHM) FIRMY CARMEX
Narzędzia:
- frezy wyłącznie z rowkami spiralnymi, 3 ÷ 6 ostrzy, chwyt cylindryczny,
- MT.... - bez chłodzenia wewnętrznego,
- MTB... - z chłodzeniem wewnętrznym,
- materiał ostrza - ultradrobnoziarnisty węglik gatunku MT7,
- pokrycie TiAlN.
Zakres zastosowania:
- zakres gwintów: wewnętrzne i zewnętrznemetryczne MiMF, rurowe G, zunifikowane
UNC, UNF, UNEF, rurowe stożkowe Rc, R oraz NPT i NPTF, średnice od ∅nom. 3 mm.
- materiał obrabiany: praktycznie wszystkie materiały stosowane w technice, w tym
stale hartowane do 62 HRC,
- obrabiarka ze sterowaniem CNC 3D lub co najmniej z interpolacją helikalną,
- parametry: prędkość skrawania v w zależności od materiału obrabianego w przedziale
20 ÷ 300 m/min, posuw na ząb fz - w zależności od średnicy roboczej freza
ZALECANE OPRAWKI: OGT, OGS, OFH
Zalety:
- frezy uniwersalne o jednej geometrii do wszystkich materiałów,
- spokojna praca dzięki rowkom spiralnym,
- jeden frez do frezowania średnic w szerokim zakresie i różnych
klas tolerancji gwintów o jednym skoku,
- jeden frez do gwintów prawych i lewych, otworów przelotowych
i nieprzelotowych,
- możliwość gwintowania gwintu do dna otworu,
- niskie zapotrzebowanie mocy obrabiarki nawet przy bardzo
dużych średnicach gwintów,
- ewentualne złamanie freza w trakcie obróbki nie grozi uszkodzeniem
przedmiotu obrabianego.
 FREZOWANIE GWINTÓW FREZAMI SKŁADANYMI
Narzędzia:
- oprawka freza z chwytem walcowym WELDON z jednym gniazdem (rzadziej dwoma) do
mocowania płytki wymiennej; frez składany jest zatem narzędziem jednoostrzowym (dwuostrzowym),
- oprawka z chłodzeniem wewnętrznym,
- płytki najczęściej dwustronne (wyjątek - płytki do gwintów stożkowych),
- wymiarem charakterystycznym płytki (wielkością płytki) jest jej wysokość A (patrz
katalog),
- materiał płytki - węglik MT7,
- pokrycie TiAlN.
Zakres zastosowania:
- zakres gwintów - jak dla frezów pełnowęglikowych; średnica
minimalna gwintu od - nom. 14 mm,
- materiał obrabiany - praktycznie wszystkie materiały stosowane
w technice, w tym stale hartowane do 62 HRC,
- obrabiarka: centrum frezarskie CNC,
- parametry: prędkość skrawania v jak dla frezów pełnowęglikowych;
posuw na ząb fz=0,05 ÷ 0,15 mm/ząb.
ZALECANE OPRAWKI: OFW, OGT, OGS, OFH
Zalety:
- analogicznie jak dla frezów pełnowęglikowych, a także uniwersalność
oprawki freza umożliwiająca mocowanie płytek do
różnych skoków gwintu, dla którego ograniczeniem jest jedynie
jego średnica robocza i wielkość płytki,
- niższe koszty zakupu.
Wada:
- w porównaniu z frezami pełnowęglikowymi niższa wydajność
ze względu na jedno ostrze oraz gorsza jakość powierzchni gwintu.
 TOCZENIE GWINTÓW NOŻAMI SKŁADANYMI
Narzędzia:
- szeroki wybór oprawek oddzielnych dla gwintów zewnętrznych i wewnętrznych,
- płytki wymienne trójostrzowe w dwóch wykonaniach: - szlifowane profile i łamacze wióra (standard),
- szlifowane profile i prasowane łamacze (typ B),
- gatunki węglika i pokrycie: - trzy gatunki niepokrywane, - pięć gatunków pokrywanych (TiN i TiAlN)
ZALECANE OPRAWKI: OTR, OTL - gwinty zewnętrzne prawe, lewe, OTW - gwinty wewnętrzne.
Zakres stosowania:
- zakres gwintów: metryczne M i MF, MJ, zunifikowane UNC,
UNF, UNEF, calowe Whitwortha BSW, BSF, BSP (G), stożkowe
rurowe Rc, R oraz NPT, NPTF, gwinty trapezowe symetryczne
i niesymetryczne, amerykańskie gwinty dla przemysłu naftowego,
- średnica:
- gwintów wewnętrznych: ∅nom> 6 mm - dla programu
standardowego,
- gwintów zewnętrznych: bez ograniczeń,
- obrabiarki: tokarki CNC.
Zalety:
- idealny, zgodny z normami profil gwintu,
- jedną płytką można wykonać duży zakres średnic i tolerancji
gwintu o tym samym skoku,
- jedna oprawka służy do wykonania szerokiego zakresu średnic,
rodzajów i skoków gwintów,
- wysoka trwałość ostrzy dzięki optymalnym gatunkom węglika
i twardym pokryciom,
- niskie koszty narzędziowe,
- małe zapotrzebowanie mocy obrabiarki.
Na stronie www.fanar.pl dostępne są najnowsze katalogi: Katalog Toczenie i frezowanie gwintów FANAR - CARMEX, Katalog Oprawki maszynowe.
Materiał:
FANAR


