
Szukam...
|
|
||
|
||
|
|


W rozwoju materiałów i narzędzi skrawających firma WALTER AG nie ma sobie równych. Narzędziowy specjalista z Tübingen zaprezentował na EMO nowe gatunki Tiger.tec oraz standardowe narzędzia PKD z lutowanym ostrzem.
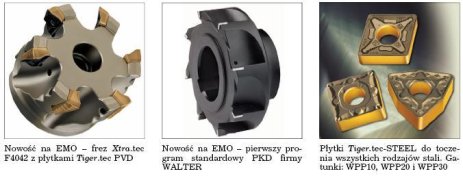
Dotychczas Tiger.tec kojarzył się głównie z obróbką żeliwa. Teraz wreszcie pojawił się Tiger.tec- STEEL – porównywalny materiał do toczenia stali. Firmie WALTER udało się przenieść właściwości sprawdzonych, złoto-czarnych płytek Tiger.tec na płytki do obróbki stali. Dokonano tego dzięki nowemu substratowi płytki i zastosowaniu ecjalnej, wielowarstwowej powłoki. Wynikające stąd dla użytkownika korzyści to: wyższe parametry skrawania, dłuższa trwałość narzędzi oraz większe bezpieczeństwo procesu obróbki. Aby sprostać wymaganiom różnych rodzajów obróbki wszystkich ważnych gatunków stali, Tiger.tec-STEEL jest dostępna w trzech gatunkach (oznaczenia WALTER: WPP10, WPP20, WPP30), ośmiu kształtach płytek ISO i o różnej geometrii ostrza. W celu łatwego wzrokowego rozpoznania przez operatora maszyny płytki akiej ma użyć, zmieniono kolorystykę płytek (w stosunku do płytek do obróbki żeliwa). W Tiger.tec-STEEL powierzchnie przyłożenia są również złote, za to powierzchnie natarcia – szare.
 Peter Witteczek, prezes zarządu WALTER AG powiedział: - Wychodzimy z założenia, że popyt na płytki Tiger.tec-STEEL będzie kształtować się podobnie, jak w przypadku Tiger.tec dla żeliwa, dla którego popyt od momentu wprowadzenia na rynek w 2001 r. wzrósł ok. pięciokrotnie. Za największe technologiczne osiągnięcie można uznać nową wersję Tiger.tec na bazie PVD. Technologom z firmy WALTER udało się po raz pierwszy wytworzyć powłokę PVD z tlenku aluminium (Al2O3). Do tej pory nanoszenie tlenku aluminium było możliwe tylko w procesie CVD.
Połączenie zalet CVD i PVD
Innowacyjnymateriał skrawający najwyższej klasy różni się optycznie od innychmateriałów powstałych w procesie CVD dzięki oryginalnej barwie czarnyszampan. Jego układ łączy zalety powłok CVD i PVD. PVD charakteryzuje się wysoką wytrzymałością płytki skrawającej i ostrymi krawędziami (ze względu na cienką powłokę), ale jest mniej wytrzymała chemicznie i termicznie. Zmniejszona wytrzymałość Tiger PVD jest rekompensowana stosowaniem tlenku aluminium, który zapewnia wyjątkowo korzystne właściwości trybochemiczne i – dzięki niewielkiej przewodności cieplnej – działa w wysokich temperaturach jak tarcza ciepłochronna.  Jörg Drobniewski – kierownik działu rozwoju materiałów skrawających firmy WALTER stwierdza: Główne zastosowanie upatrujemy w obróbce stali nierdzewnej i materiałów trudnoskrawalnych,
takich jak: stopy tytanu, niklu oraz materiały o bardzo wysokiej żarowytrzymałości. Użytkownik naszych płytek może liczyć na wzrost wydajności przeciętnie o 30%, a w niektórych przypadkach nawet znacznie wyższy. Na razie Tiger PVD jest dostępny w dwóch gatunkach: WSM35 do materiałów trudnoskrawalnych i austenitycznej stali nierdzewnej oraz WSP45 do materiałów trudnoskrawalnych i stali.
Goście EMO mogli zapoznać się z nowymi płytkami skrawającymi. Na stoisku targowym firmy WALTER został zaprezentowany cały program frezów walcowo-czołowych Xtra.tec F4042 i najnowsza seria frezów jeżowych F4238 wykonanych z nowych materiałów skrawających.
Narzędzia standardowe do aluminium
W kompletnej ofercie różnorodnych materiałów skrawających i narzędzi nie może zabraknąć diamentu. WALTER zaproponował ofertę narzędzi PKD w wersji standardowej. Jest to dla wielu użytkowników cenne wzbogacenie rynku narzędziowego PKD, ponieważ dominuje na nim oferta rozwiązań specjalnych. Użytkownicy rozwiązań standardowych z reguły znacznie oszczędzają na kosztach – tu też należy się tego spodziewać. Głównymi odbiorcami tego asortymentu jest przemysł motoryzacyjny i jego poddostawcy, którzy potrzebują dużych ilości narzędzi z PKD do części aluminiowych. Nowy standardowy program PKD obejmuje frezy trzpieniowe, frezy tarczowe do rowków i frezy nasadzane o różnych długościach ostrza. Narzędzia do frezowania i częściowo wiercenia są wyposażone w lutowane ostrza, gwarantujące najwyższą dokładność wymiarów i wydajność przy obróbce HSC materiałów aluminiowych. Są to wersje monoblokowe z chwytem HSK oraz modularne chwyty Screwfit. Frezy trzpieniowe i tarczowe do rowków mają chwyt VHM.
Materiał:
WALTER Polska


